


Сумка для переезда аудит завода — это разница между коммерческим предложением, которое впечатлит финансового директора, и поставкой, которая обрушит вашу квартальную совокупную стоимость владения. Если вы заказываете мешки для переезда оптом, вам уже знакома эта процедура: поставщик присылает техническое задание с указанием ткани плотностью 600D и грузоподъемностью 200 фунтов, цену, которая на 15 центов за единицу ниже вашего текущего контракта, и фотографию безупречного образца, который выглядит неразрушимым. Через шесть месяцев ручки рвутся при нагрузке в 120 фунтов, таможенный брокер выявляет необработанные поддоны, а коэффициент замены удваивается. Экономия на каждой сумке исчезла ещё до окончания первого квартала.
Ничего из этого не указано в техническом паспорте. Аудит по стандарту $300–800 выявляет это до того, как контейнер покинет причал. 72% фабрик по производству тканых полипропиленовых мешков, которые передают испытания на растяжение на аутсорсинг, не скажут вам, что их лабораторные отчеты охватывают только ту партию образцов, которую они вам передали, а не последующую серию производства. Ручки с одноигольным цепным швом, которые выходят из строя при 60% номинальной нагрузки, на фотографии выглядят идентично ручкам с двойным стежком. Проверка прочности, качества сшивания, плотность ткани, условия хранения и цепочка субподрядчиков — это не пустая трата времени, а единственное, что может помешать вашей бригаде перевозчиков столкнуться с ситуацией, когда мешок порвётся на третьем этаже.
«Красный флаг» № 1: Фарс с производственными мощностями — заявленный и фактический суточный объем производства
«Заявленная мощность» — это самая банальная ложь, с которой сталкивается аудитор на заводе.
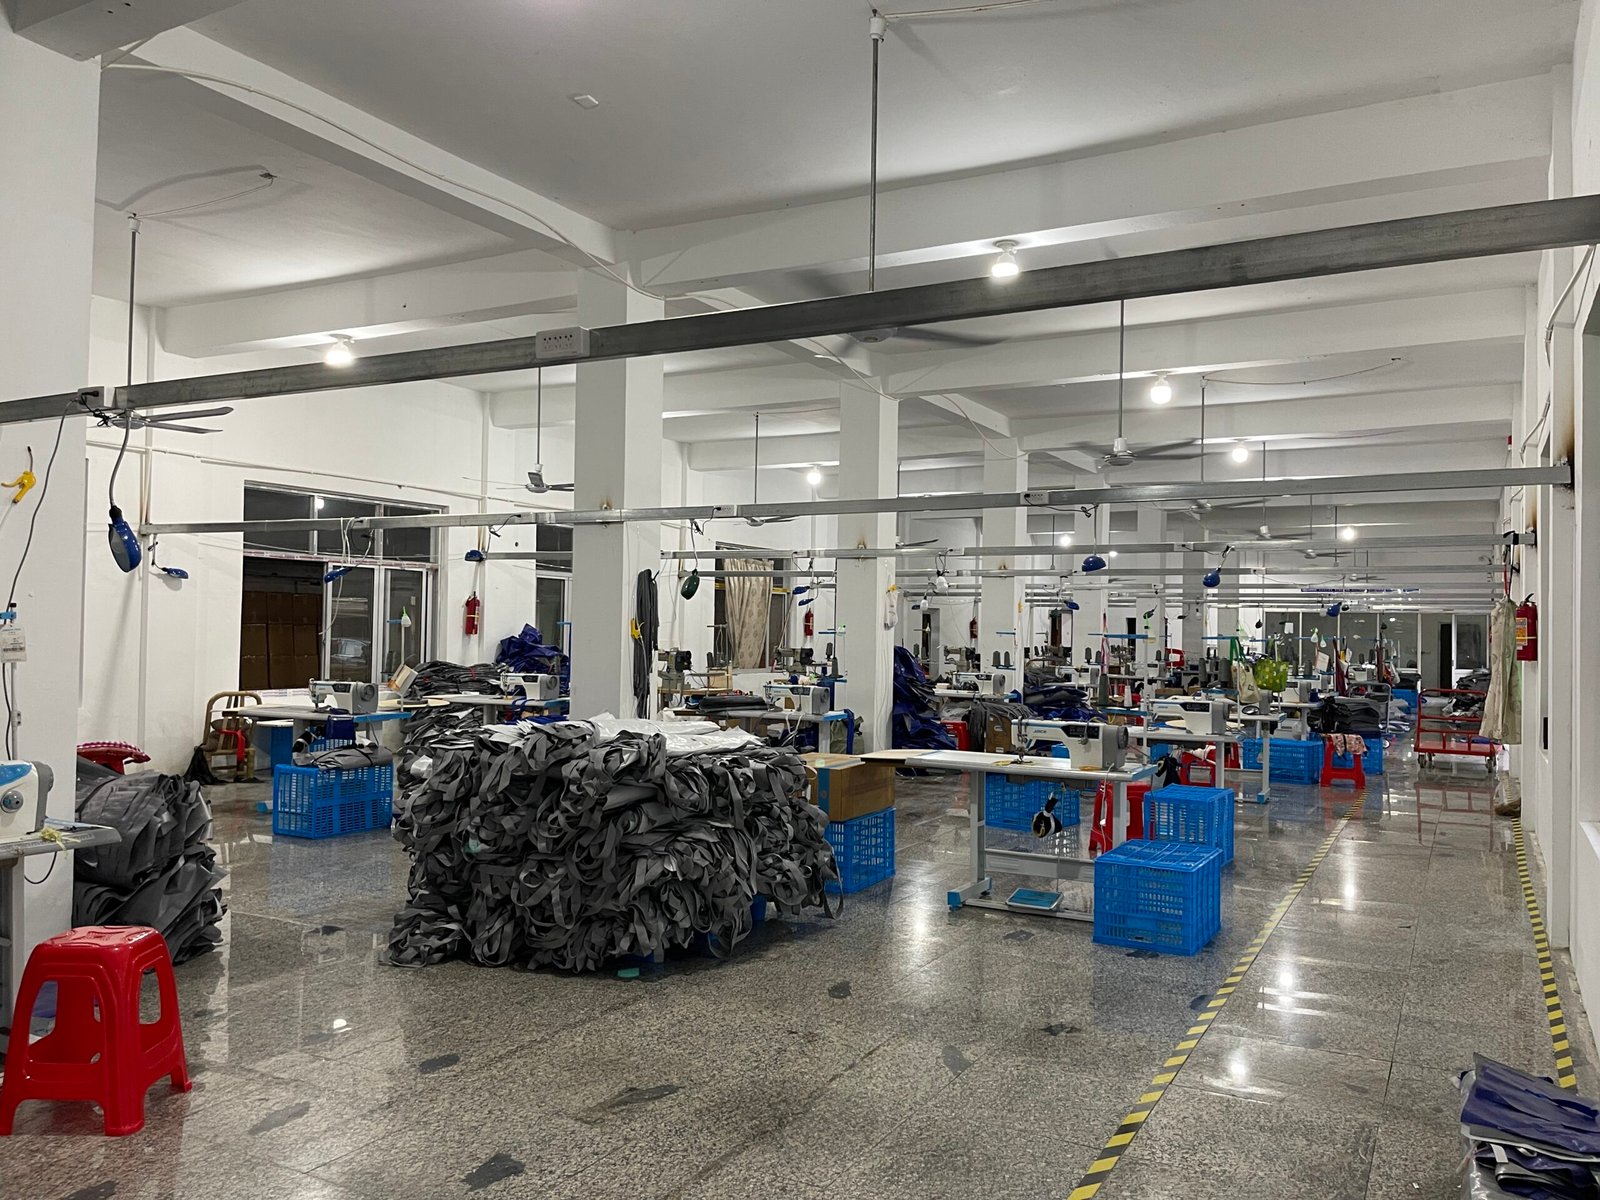
Во время аудита 2026 года в провинции Чжэцзян поставщик тканых полипропиленовых мешков представил техническое задание, в котором указывалась суточная производительность в 30 метрических тонн. Однако на производственном цехе картина оказалась иной. Одна экструзионная линия. Работающая с коэффициентом загрузки примерно 40%. Цифры не лгут — единственная линия ленточной экструзии, производящая тканый полипропилен 600D, в оптимальных условиях может достигать максимальной производительности от 8 до 12 тонн в сутки. Но не 30. Разница между данными в презентации и реальной ситуацией на производстве составляла примерно 3 раза.
Завышение производственных мощностей носит системный характер, а не единичный. Когда поставщик указывает объемы производства, превышающие его установленную производственную мощность в два или более раз, это сказывается на вашем графике поставок с силой грузового поезда. В 40-футовый контейнер помещается примерно от 25 000 до 35 000 мешков для тяжелых грузов в зависимости от размеров в сложенном виде. Если реальная суточная производительность составляет 5 000 мешков вместо заявленных 15 000, срок заполнения вашего контейнера увеличивается втрое. Проблема усугубляется тем, что эта же производственная линия используется для выполнения заказов ещё пяти других клиентов.
- Проверьте линии экструзии: Посчитайте количество линий по экструзии ленты на полу. Каждая линия по производству тканого полипропилена 600D при круглосуточной работе на полной мощности достигает максимальной производительности около 10–12 тонн в сутки. Если завод заявляет о производительности 30 тонн, но имеет только одну линию, лучше уйти.
- Проверить количество нитей в круговом ткацком станке: Прямое производство ткани является узким местом. Один круговой ткацкий станок производит примерно от 1,5 до 2 тонн ткани в день. Уточните точную модель и количество станков. Сравните эти данные с заявленной производительностью. Фабрика с шестью станками не может производить 20 тонн готовой ткани в день.
- Графики смены спроса: Спросите прямо: ‘Сколько смен работает прямо сейчас?’ Если ответ — одна смена, но в расчетах производственной мощности предполагается три, значит, вы обнаружили несоответствие. Большинство проверенных фабрик работают по одной 10-часовой смене. Заявления о трёхсменном графике носят теоретический характер, а не отражают реальную производственную практику.
- Отслеживание счетов за коммунальные услуги: Данные о потреблении электроэнергии, предоставленные местным оператором электросети, не лгут. Завод, заявляющий о масштабных объемах производства, но потребляющий электроэнергию на уровне небольшой мастерской, — это тревожный сигнал. В ходе комплексной проверки следует запросить отчет о потреблении электроэнергии за 3 месяца.
Настоящая опасность заключается не в самой лжи. А в том, к чему эта ложь вынуждает фабрику приступить, когда поступает ваш заказ. Чтобы уложиться в срок поставки, на выполнение которого у них никогда не было возможностей, они прибегают к услугам субподрядчиков. Производство разбивается на три или четыре непроверенные мастерские. Натяжение нити варьируется. Поставка ткани выходит из-под контроля. Ваша сумка, рассчитанная на нагрузку 220 фунтов, вдруг оказывается с точками крепления ручек, сшитыми мастерской, которую вы никогда не проверяли, с использованием ниток, которые вы никогда не одобряли. Фальшивые заявления о производственных мощностях — это первый домино. Загрязнение цепочки поставок — последний.
Стоимость профессионального независимого аудита в Китае составляет от $300 до $800 за один визит на завод. Одна партия товара бракованные сумки — штрафы за задержку доставки, демерредж за контейнеры, затраты на альтернативную авиадоставку, утрата доверия клиентов — сумма начинается с $10 000 и быстро растет. Аудит — это не расходы. Это самая дешевая страховка, которую может приобрести менеджер по закупкам в сфере логистики. Закажите аудит. Подсчитайте все позиции самостоятельно. Доверяйте тому, что происходит на производстве, а не брошюре.
«Красный флаг» № 2: Отсутствующий прибор для испытания на растяжение — аутсорсинговый контроль качества, которому нельзя доверять
Отсутствие на производстве машины для испытания на растяжение означает, что каждая партия ткани — это рискованный шаг, поскольку прочность ткани не проверялась.
Пройдитесь по производственному цеху любого завода по изготовлению тканых полипропиленовых мешков и обратите внимание на одно конкретное оборудование: универсальную испытательную машину (UTM). Не граммовые весы. Не измеритель толщины. А откалиброванную УИМ с цифровым дисплеем и соответствующими клиновыми зажимами. Данные отраслевого аудита за 2026 год показывают, что 72% проверенных фабрик не имеют такого оборудования. Они не арендуют его. Они не пользуются им совместно с соседней фабрикой. Они просто никогда не проводят испытаний.
Цифры безжалостны. Ткань из полипропилена плотностью 600D должна иметь плотность не менее 200 GSM, чтобы обеспечить номинальную грузоподъёмность. Не имея собственного прибора для испытания на растяжение, завод не может проверить поступающие рулоны ткани. Рулон, прошедший контроль с плотностью 160 GSM, после пошива и отгрузки внешне не отличается от материала, соответствующего техническим требованиям. Отказ происходит спустя несколько месяцев на строительной площадке под нагрузкой.
- Что вы увидите в аудиторском отделе: Швейные линии, раскройные столы, возможно, граммовые весы для приблизительной проверки веса. Начальник фабрики укажет на папку с отчетами сторонних лабораторий, датированными шестью месяцами ранее.
- Что явно отсутствует: Специализированный Станция контроля качества с помощью откалиброванного прибора UTM, ежедневных протоколов испытаний на растяжение, графиков растяжения по партиям и сохраненных образцов из последних 10 производственных партий. Эти требования являются обязательными для поставщика, который самостоятельно контролирует качество своей продукции.
- Цена этого отсутствия: Ручки, сшитые одноигольным цепным швом, разрываются при 60% от номинальной нагрузки, если и ткань, на которой они закреплены, также не соответствует техническим требованиям. Два фактора, приводящих к разрушению, действуют одновременно. Сотрудники логистической службы поднимают загруженную сумку за ручки, и шов разрывается менее чем за секунду.
Передача лабораторных испытаний на аутсорсинг создает опасную иллюзию контроля. Завод отбирает три образца, отправляет их курьерской службой в коммерческую лабораторию в Шанхае или Шэньчжэне и получает сертификат, подтверждающий соответствие. Эти три образца не были отобраны из партии продукции, отправляемой на ваш склад. Они были отобраны вручную — возможно, из архива образцов поставщика, а возможно, и вовсе из другой партии сырья. Сертификат настоящий. Но его отношение к вашему заказу — вымысел.
Отсутствие документации становится проблемой, когда что-то идет не так. Без данных о испытаниях на растяжение на уровне партии невозможно установить, к какому именно дню производства, партии материала или сменному графику швейного цеха относится дефект. Сертификат сторонней лаборатории, выданный на основе ‘репрезентативных образцов’, ничего не говорит вам о 5 000 сумок, находящихся в вашем контейнере. Когда клиент требует отчет о корректирующих действиях, у вас нет данных о первопричине. Поставщик разводит руками. Претензия остается без ответа.
В ходе одной проверки руководитель фабрики признал, что они отправляют образцы ткани в стороннюю лабораторию ‘раз в два месяца’. При этом производство идет еженедельно. А что происходит с продукцией, произведенной в течение шести недель между проверками? Ее отправляют покупателям, которые полагают, что качество проверено. Профессиональная независимая проверка фабрики обходится от $300 до $800. Один контейнер бракованных сумок для переезда с неисправными ручками обходится более чем в $10 000 из-за затрат на замену, простоев персонала и потери клиентов. Аудит окупается в 30 раз ещё до того, как первый контейнер пройдёт таможенную очистку.
Наличие собственного оборудования UTM с протоколами калибровки, ежедневными журналами испытаний на разрыв и сохраненными образцами из каждой производственной партии — это не роскошь. Это единственный аудиторский след, который защищает менеджера по логистическим закупкам от того, чтобы унаследовать склад, заполненный мешками, которые выглядят нормально, но не соответствуют требованиям. Во время осмотра заводов попросите предъявить сертификат калибровки UTM. Если владелец завода вместо этого укажет адрес сторонней лаборатории, вы получите ответ на свой вопрос.
«Красный флаг» № 3: Одинарный шов против двойного стежка — ловушка, приводящая к поломке ручки
Ручки разрываются при номинальной нагрузке 60%, если на заводе не выполняется закрепочная строчка.
Ручка — это место, подвергающееся наибольшей нагрузке на перемещаемой сумке. Когда бригада выгружает из грузовика 80 фунтов книг, вся эта сила сосредотачивается на двух узких ремнях. Если шов не выдержит, сумка упадет. А это падение приведет к заявлению о выплате компенсации по страхованию от несчастных случаев на производстве, разбитому плоскоэкранному монитору или клиенту, который больше никогда не позвонит. Тем не менее большинство покупателей никогда не интересуются, какой тип шва крепит ручку. Они полагают, что шов — это просто шов. Но это не так.
Одноигольная цепная строчка с внешней стороны выглядит вполне приемлемо. Нить проходит по простому петлевому рисунку. При статическом натяжении она может выдержать даже 50 фунтов. Однако цепная строчка распускается, как молния, если рвется хотя бы одна нить. Данные внутреннего аудита показывают, что ручки с одноигольным швом неизменно выходят из строя при нагрузке 60% от номинальной грузоподъёмности сумки. Если на ярлыке указано 100 фунтов, ручка рвётся при нагрузке 60 фунтов. Это не дефект; это конструктивное решение, продиктованное необходимостью ускорить производство и снизить затраты на нитки.
Двойной стежок с укрепляющей закрепочной строчкой — единственный вариант стежка, способный выдержать реальные условия эксплуатации. В закрепочном стежке верхняя и нижняя нити переплетаются, благодаря чему шов не распускается даже при истирании. Закрепочная строчка — плотное скопление зигзагообразных стежков в точке крепления ручки — распределяет нагрузку по более широкой области ткани. Испытания на нагрузку подтверждают, что такая комбинация повышает предел прочности до более чем 220 фунтов на тканом полипропилене плотности 600D с весом более 200 GSM.
Наиболее частое место разрушения — место соединения ручки с корпусом сумки. При динамической нагрузке — резком рывке сумки вверх — напряжение концентрируется именно на этой линии шва. Без закрепочного шва ткань разрывается стежок за стежком. При наличии закрепочного шва усилие распределяется по всей ткани. Во время аудита на заводе попросите провести испытание на падение в реальных условиях: загрузите случайный образец до 80% от заявленной грузоподъёмности и попросите двух работников поднять и уронить его три раза. У ручек с одинарным швом в месте крепления будет наблюдаться удлинение нити или разрыв ткани. При использовании двойного стежка с закрепочным швом не должно быть видно никакого смещения шва.
- Тип стежка: Уточните тип стежка. Для несущих швов обязательно должен использоваться прямой стежок (ISO 301). Отклоняйте любые образцы, в которых на ручках использован цепной стежок (ISO 101).
- Плотность закрепок: Осмотрите место крепления ручки с помощью карманной лупы. Минимальное количество зигзагообразных проходов в обе стороны на каждую закрепочную строчку должно составлять 18. Меньшее количество проходов приводит к образованию закрепочной строчки, которая выглядит эстетично, но не выдерживает нагрузки.
- Материал нити: Нить с полиэфирным сердечником, с минимальным показателем Tex 70, является стандартом для сумок для перевозки грузов плотностью 600D. Нейлоновая нить разрушается под воздействием ультрафиолета. Хлопковая нить гниет во влажной среде. Проверьте катушки с нитью на производственном участке.
- In-Situ Load Test: Do not accept a certificate from 2018. Demand a sample pulled from the current production line, loaded to 220 lbs, and suspended for 30 seconds. Watch for stitch slippage, not just catastrophic break.
A competitor factory might show you a double-needle machine and claim it’s lockstitch. Verify by pulling a cut sample’s seam apart: if the thread pulls out in one continuous strand, it’s chainstitch. Lockstitch will separate into two distinct threads. This 10-second test has already saved at least one U.S. logistics client from accepting 5,000 bags rated for 100 lbs that failed at 62 lbs in a third-party lab audit.
Handle failure isn’t a materials problem. It’s a process problem that costs less than $0.03 per bag to eliminate with the right stitch configuration. Skip this audit check, and the math is brutal: one back injury claim equals the margin on roughly 40,000 bags. The lockstitch-plus-bartack standard makes the decision simple—if a factory resists showing you live seam samples under load, walk.
Red Flag 4: Bait-and-Switch Fabric – Denier Rating vs What Arrives
A 600D label is worthless if the gram weight drops below 200.
A procurement manager receives a batch of “600D” moving bags. The spec sheet checks out. Three months later, a crew loads bags to 150 lbs and the bottom seams split open on the first lift. The root cause is not a sewing defect—it is fabric fraud. The denier printed on the tag does not match the weave density or coating weight that actually arrived. In woven polypropylene moving bags, denier is a yarn weight specification, not a finished fabric guarantee. Without an independent gram-per-square-meter (GSM) check, you are buying a marketing label, not a measurable material.
Industry-accepted correlation for heavy-duty moving bags: a genuine 600D woven PP fabric with an adequate lamination layer must test at or above 200 GSM. When a factory substitutes 400D base fabric or strips out the coating to shave cost, the GSM collapses to 150 or less. The bag still looks sturdy in a photo. On a digital freight scale, it weighs 30% less than the approved pre-production sample. That weight gap is the first red flag. Pick up the bag. If it feels unexpectedly light and you can easily pinch the fabric through to the other side, you are holding a bait-and-switch lot.
- Specification fraud:: Supplier quotes 600D × 600D construction but delivers 500D warp yarns with 400D weft, dropping tear resistance by nearly half. Ask for the fabric mill GS certificate showing both warp and weft denier, not just a finished-product label.
- Coating removal:: The waterproof inner layer is eliminated or replaced with a chalky filler that crumbles after 20 flexes. Press the fabric and rub it—if a white residue appears on your hand, the coating is non-functional. Loaded bags will leak and soak through within weeks on a moving truck.
- Recycled regrind contamination:: Some factories blend post-industrial regrind into virgin PP to cut resin cost by 15–20%. The resulting fabric is brittle at corner folds and cold-cracks below -10°C. Request a melt flow index (MFI) data sheet. An MFI above 4.0 for standard extrusion-grade PP is a strong indicator of filler dilution.
- Handle failure at 60% rated load:: When fabric GSM is below 180, the stitch line around bartack-free handles fails at just 60% of the advertised load. A bag rated for 150 lbs rips out at 90 lbs. The failure point is always the handle anchor zone—the exact area where a thinner fabric cannot distribute stress.
Durability field tests expose the swap instantly. The auditor drops 150 lbs of free weights into a bag and hangs it by the handles for 60 seconds. Fabric that is genuinely 600D with ≥200 GSM holds its shape and shows zero thread elongation. A sub-150 GSM fabric draws out pinhole tears near the stitch line within 30 seconds. Yet 72% of woven PP bag factories never run this test themselves because they outsource tensile strength checks to third-party labs that report on a single sample, not a batch. The factory cannot produce an in-house Universal Testing Machine (UTM) data strip. If the factory manager shows you a lab report but cannot recreate the test on the floor with a calibrated gauge, you are standing in a bait-and-switch operation.
Supplier swap evidence is easiest to catch at the shipment level. A buyer who received pre-production samples with a matte, heavy fabric will open the container to find glossy, thin material. Check the gusset inner seam. Bait-and-switch lots often carry a different pattern of heat-seal marks or a mismatched printing registration. Look inside the folded bottom of random bags across multiple cartons. If you find remnant fabric tags, lot stickers from a different weaving mill, or inconsistent thread color at the lockstitch, photograph everything and halt shipment sign-off. A $300–800 audit fee spent before departure saves you from a $10,000+ recall when 20,000 bags fail in the field before their first move cycle.

Red Flag 5: Warehouse Horror – Moisture, UV Degradation, and Pest Damage
The bag’s biggest enemy isn’t the move – it’s the warehouse before it ships.
A shipment of 600D woven PP moving bags can test flawlessly at final inspection and still arrive covered in mildew. During one audit in Guangdong, the warehouse had 82% relative humidity at 10 a.m. Bags were stacked on bare concrete with condensation dripping from the roof. The owner insisted the fabric had anti-mold treatment. It didn’t matter. Three months of slow turnover in that environment guarantees contamination that only becomes visible after weeks in a sealed container.
- Humidity Over 65% RH: Bring a portable hygrometer. If ambient humidity consistently exceeds 65%, stop the audit. Woven PP fabric acts like a sponge in high-moisture environments, absorbing water weight and creating an ideal breeding ground for mold. No amount of post-production QC can undo a damp warehouse’s damage.
- Direct UV Exposure on Raw Material: Walk the storage area for fabric rolls and finished bags. Any direct sunlight hitting the material? Untreated polypropylene loses 25-30% of its tensile strength within 6 months of UV exposure. A bag that once held 200 lbs will rip at 140 lbs. Look for fading, chalky residue on the fabric surface, or bags stored by open windows – all non-negotiable reject criteria.
- Pest Droppings and Unsealed Pallets: Check for rodent droppings, dead insects, or nesting material between pallet stacks. The bigger red flag: wooden pallets without an ISPM 15 heat treatment stamp. One U.S. logistics client lost $12,000 when customs rejected an entire container of moving bags because fumigation-free pallets carried traces of invasive pests. Demand ISPM 15-certified pallets in your purchase contract – and physically verify the stamp during the warehouse walk.
- Chemical Contamination and Oil Stains: If a factory stores bag fabric next to machinery oil, solvents, or raw dyes, cross-contamination is inevitable. Inspect fabric rolls for any discolored streaks or chemical odor. Oil stains weaken the PP weave’s coating bond and create failure points that won’t surface until the bag is loaded with 80 lbs of books.
- Inventory Turnover Older Than 90 Days: Ask to see the finished goods inventory log. Pull a carton at random and check the production date stamp. In a non-climate-controlled warehouse, any moving bag stock older than 3 months is suspect. Slow turnover in a substandard facility means the fabric has already started degrading before it leaves the dock. Write a shelf-life clause into the supply agreement: reject any production batch older than 90 days upon shipment.
Red Flag 6: Hidden Subcontracting – Worker Pay-by-Piece Kills Consistency
Piece-rate workers skip bartacks to hit quota — that’s a 130 lb bag sold as 220 lbs.
On an audit in Jiangsu, a factory owner showed us a clean production floor. Sewing machines ran double lockstitch. Handles looked solid. A week later, we returned unannounced. The same factory had shipped 3,000 bags produced overnight by an unauthorized township workshop. The floor manager admitted they pay by the piece and always sub out overflow to ‘family workshops.’ None of those bags matched the approved sample.
Hidden subcontracting destroys traceability. When a bag fails mid-move, you need to know which operator stitched it, which batch of fabric was used, and which shift it ran. A subcontracted workshop uses no worker ID tags, keeps no in-line inspection records, and uses whatever thread is cheapest that week. The result is a shipment where handle seam quality ranges from textbook double lockstitch to a single chainstitch with zero bartack reinforcement — and you won’t know which bag is which until it rips.
- Stitch failure threshold: Single-needle chainstitch handles without bartack fail at 60% of rated load. In one audit, subcontract bags tore at 130 lbs while the factory’s in-house samples held at 220 lbs.
- Thread substitution: Piece-rate workers use thinner polyester thread to speed up. This cuts seam tensile strength by 30–40% and voids any load capacity guarantee.
- Zero traceability: No batch code, no operator stamp, no stitch-per-inch log. If a client reports zipper or seam failure, the factory can’t isolate the problem — because they don’t know who made those bags.
Labor oversight gaps compound the risk. In a piece-rate system, the worker’s only incentive is speed. Skipping a bartack saves 8 seconds per handle. Over 500 bags, that’s over an hour saved — and more money in the worker’s pocket. Quality supervisors are either absent or complicit because the workshop owner gets paid by the delivered piece, not by the stitch integrity. The bags pass a visual once-over and get packed. When you perform a pull test on arrival, you’ll wonder why your 220 lb spec failed at half the load.
During an audit, watch for three signs: the factory can’t show you live production for your order at the claimed hourly rate, the sewing floor has empty stations you saw full the day prior, and no bag carries a worker or team stamp. Insist on on-site tensile testing of inline samples pulled from the actual production line. If the factory refuses or offers to ‘arrange third-party testing later,’ they’re likely not the ones sewing your bags.
Заключение
Six аудит завода red flags determine whether a moving bag survives the first lift or splits at the handle. Missing tensile testers, single-stitch seams, and bait-and-switch fabric don’t just add cost—they put crew safety and client property on the line. Every skipped check is a failure waiting to happen on move day.
Compare your current supplier’s specs against the double lockstitch, 600D woven PP, and ISPM 15-certified pallets that solve each red flag. Review the factory-direct product page to see load test documentation and request a pre-shipment sample.
Часто задаваемые вопросы
В них можно положить коробки из-под обуви?
Yes, you can put shoe boxes in heavy-duty moving bags, but rigid boxes reduce the number you can fit compared to soft items. Always check the bag’s interior dimensions and closure. Specify box dimensions when requesting factory samples to test real-world fit.
What’s the scoop on these moving totes I keep seeing?
Эти переносные сумки — это прочные многоразовые мешки с усиленными ручками, которые часто используются вместо картонных коробок. Однако их качество может значительно различаться — в ходе проверки производства необходимо убедиться в соответствии плотности ткани (в денирах) и конструкции швов требованиям, обеспечивающим достаточную несущую способность. Во время проверки производства запросите протоколы испытаний на растяжение и убедитесь в наличии усилительных закрепок на ручках.
Не можете решить, что выбрать: мешки или коробки для переезда?
Мешки для переезда позволяют сократить количество отходов и легко складываются, в то время как коробки плотно укладываются в штабеля для транспортировки на поддонах. Для перевозки крупногабаритных грузов следует выбирать ручки с двойной прошивкой и плотность ткани, соответствующую вашим требованиям. Перед тем как отдать предпочтение мешкам вместо коробок при коммерческих переездах, проверьте прочность ручек и толщину ткани.
Что такое управление логистикой?
Управление логистикой — это координация процесса доставки товаров от поставщиков до конечных потребителей, включающая в себя транспортировку, складирование и управление запасами. При закупке сумок для переезда учитывайте входящую логистику, например условия доставки DDP. Включите логистические расходы и условия хранения на складе в анализ общей стоимости с учетом доставки.
Как убедиться, что этот завод — не просто торговая компания?
Посетите производственные цеха, чтобы увидеть реальные производственные линии и оборудование, такое как машины для испытания на растяжение и машины для прошивания, а не только выставочный зал. Торговые компании редко предоставляют такую возможность. Попросите показать видео, на котором производственная линия изготавливает вашу продукцию, и обратите внимание на таблички с информацией о сдельной оплате труда работников.
0 комментариев