



Les spécifications techniques des emballages de vente au détail sur mesure constituent le premier point à vérifier pour les acheteurs avant de valider un fournisseur, un budget ou un créneau de production. Imaginez un responsable merchandising qui vient de déballer un lot de 3 000 sacs fourre-tout de luxe et qui constate que le bleu marine emblématique de la marque ressemble davantage à du denim délavé. La conversation passe rapidement de la stratégie marketing à la gestion de crise. Cette panique trouve presque toujours son origine dans une ligne manquante dans le emballages de vente au détail sur mesure fiche technique — quelque chose d'aussi simple qu'une référence Pantone « non couché » au lieu de « couché ». La différence réside dans une variation perçue de l'intensité des couleurs (30–40%) sur le tissu. Personne ne s'en rend compte lors de la révision du design, car l'image à l'écran semble irréprochable. Mais le sac, lui, ne ment pas.
Même lorsque les indications PMS sont correctes, le support a toujours son mot à dire. La toile absorbe jusqu’à 60% d’encre de plus qu’un non-tissé couché. Sans une réduction du volume d’encre de 10 à 15% intégrée au profil graphique, les contours débordent et la densité devient terne. Les usines qui ne procèdent pas à un étalonnage spécifique au support appliqueront le même profil au coton, à la toile et au polyester — et les variations d’un lot à l’autre seront visibles pour quiconque déballera le produit. Une fiche technique comprenant des notes de calibrage spécifiques au support, un fond perdu de 3 mm avec une zone de sécurité de 5 mm par rapport aux coutures, ainsi qu’une retenue documentée de 5% d’échantillons pour le contrôle qualité, permet d’éliminer ces risques avant le début de la production. Les marques de luxe qui imposent ce contrôle qualité réduisent les réclamations pour défauts après livraison d’environ 70%, car l’usine sait qu’un échantillon de 5% du lot sera prélevé et inspecté par rapport au modèle validé.

Techniques d'impression adaptées aux différents matériaux pour des sacs haut de gamme
C'est le matériau du sac qui détermine la méthode de décoration : si vous ne tenez pas compte de cela, vous risquez d'acheter un lot défectueux.
La sérigraphie reste la technique de prédilection pour les toiles haut de gamme et le coton épais, car elle permet de déposer un film d’encre épais et lié mécaniquement. Sur ces supports absorbants, le tissu absorbe jusqu’à 60% d’encre de plus que les non-tissés enduits. Une usine qui ne compense pas cela par une réduction de 10 à 15% du volume d’encre dans le profil du visuel produit un logo qui bave et dont les contours sont flous. À l’inverse, le transfert thermique numérique excelle sur les non-tissés enduits et les surfaces laminées, où le revêtement polymère crée un point d’ancrage lisse. Sur du coton non enduit, le transfert thermique risque de s’écailler sur les bords après 10 à 15 cycles de lavage — un défaut qui nuit à l’image de marque sur les sacs de courses très manipulés en magasin.
- Écart d'absorption de l'encre : Le papier toile consomme jusqu’à 60% d’encre de plus que le non-tissé couché. Les profils de mise en page sans cette réduction du volume entraînent inévitablement un flou sur les bords.
- Exigences minimales en matière d'écran : Le seuil économique habituel est fixé à 1 000 unités. L'impression numérique par transfert thermique permet d'abaisser la quantité minimale de commande (MOQ) à 200-500 pièces, mais les coûts unitaires augmentent de 30 à 40% pour les tirages plus importants.
- Déformation par étirement : Le coton tissé nécessite une compensation d'étirement latéral de 1% dans le cadre de l'écran, ainsi que Fond perdu de 3 mm avec une zone de sécurité de 5 mm par rapport aux coutures, sinon le logo se déforme après le remplissage.
- Liste de contrôle pour l'adhérence de la feuille : Effectuez le test sur le lot de matériau concerné. Une humidité relative supérieure à 60% pendant le stockage peut entraîner l'oxydation des bords de la feuille en moins de 3 mois. Demandez systématiquement une vidéo du test de résistance aux rayures sur l'échantillon de pré-production.
- Tolérance de profondeur de la matrice : La profondeur du gaufrage ou de la gravure en creux doit rester comprise entre 0,3 et 0,5 mm sur la toile afin d'éviter de déchirer le grain du tissu. Au-delà de cette profondeur, le sac présente un point de faiblesse à la traction.
- Structure en cascade des frais d'installation : Pour les commandes supérieures à 2 000 exemplaires, l'impression en un seul passage (sérigraphie + film) se traduit généralement par un seul coût de mise en place. Des tirages distincts font doubler la facture de prépresse.
Le marquage à chaud, le gaufrage et le gaufrage en creux confèrent un prestige tactile, mais uniquement si le matériau de base peut supporter la pression sans s'écraser. La toile épaisse et le non-tissé structuré permettent d'obtenir un gaufrage en creux net ; le polypropylène léger s'affaisse sous la matrice et laisse une empreinte à moitié formée. En ce qui concerne le marquage à chaud, le choix de la couleur pose souvent problème aux novices. La palette de films métallisés fournie par le fabricant est la seule référence qui compte : les numéros PMS ne servent à rien pour les couleurs métalliques. Si la couleur de votre marque ne figure pas dans la palette standard, envoyez un échantillon physique. Prévoyez un supplément de $80 à 150 pour une matrice de film métallisé sur mesure, qui n’est pas facturé pour les commandes supérieures à 2 000 unités.
La technique qui, en production directe en usine, change la donne sur le plan économique est la sérigraphie en un seul passage combinée au marquage à chaud. Les décorateurs nationaux réalisent généralement la sérigraphie et le marquage à chaud dans des configurations distinctes, chacune avec ses propres frais de sérigraphie, frais de mise en place et coûts de main-d'œuvre. Une usine qui les combine en un seul passage sur une même machine permet d'éliminer les coûts d'installation redondants, ce qui représente une économie de $0,15 à $0,40 par unité pour des commandes de plus de 2 000 pièces. À lui seul, cet écart peut transformer un budget saisonnier limite en un lancement viable.
| Technique | Compatibilité des matériaux | Ajustement des spécifications critiques | Quantité minimale de commande et facteur de coût | Résultats en matière de qualité |
|---|---|---|---|---|
| Sérigraphie (un seul passage + option film métallisé) | Toile épaisse, en coton tissé | Réduire la quantité d'encre de 10 à 151 TP3T (la toile absorbe 601 TP3T d'encre en plus) ; toujours se référer au nuancier Pantone C pour la vivacité des couleurs | Quantité minimale de commande : 1 000 unités ou plus ; l'impression en un seul passage avec film métallisé permet d'économiser entre $0,15 et $0,40 par unité à partir de 2 000 unités. | Haute densité de couleur, contours nets ; élimine les frais de mise en place distincts |
| Transfert de chaleur numérique | Non-tissés enduits, mélanges de polyester lisses | Utilisez le CMJN ou le Pantone U ; aucun risque de débordement sur les surfaces peu absorbantes | Quantité minimale de commande : 200 à 500 ; idéal pour les lancements saisonniers et les petites séries | Détails photoréalistes, teinte homogène d'un lot à l'autre ; risque de décollement sur les textures rugueuses |
| Marquage à chaud/à froid | Tissus non tissés lisses, laminés | Consultez la palette de films de l'usine de référence ; pour les films personnalisés, un échantillon physique est indispensable, jamais un code PMS. | Souvent associé à un criblage en une seule étape ; rentable à partir de 2 000 unités | Brillance métallique, aucune variation de couleur d'une série à l'autre, aspect très attrayant dès le déballage |
| Gaufrage et estampage en creux | Toile épaisse, simili-cuir, non-tissé épais | Fournir le fichier de découpe 3D ; appliquer la compensation d'étirement latéral 1% sur le coton tissé | Coût d'installation plus élevé ; réservé aux collections de luxe permanentes | Profondeur tactile, aucune variation liée à l'encre, déformation du logo évitée |
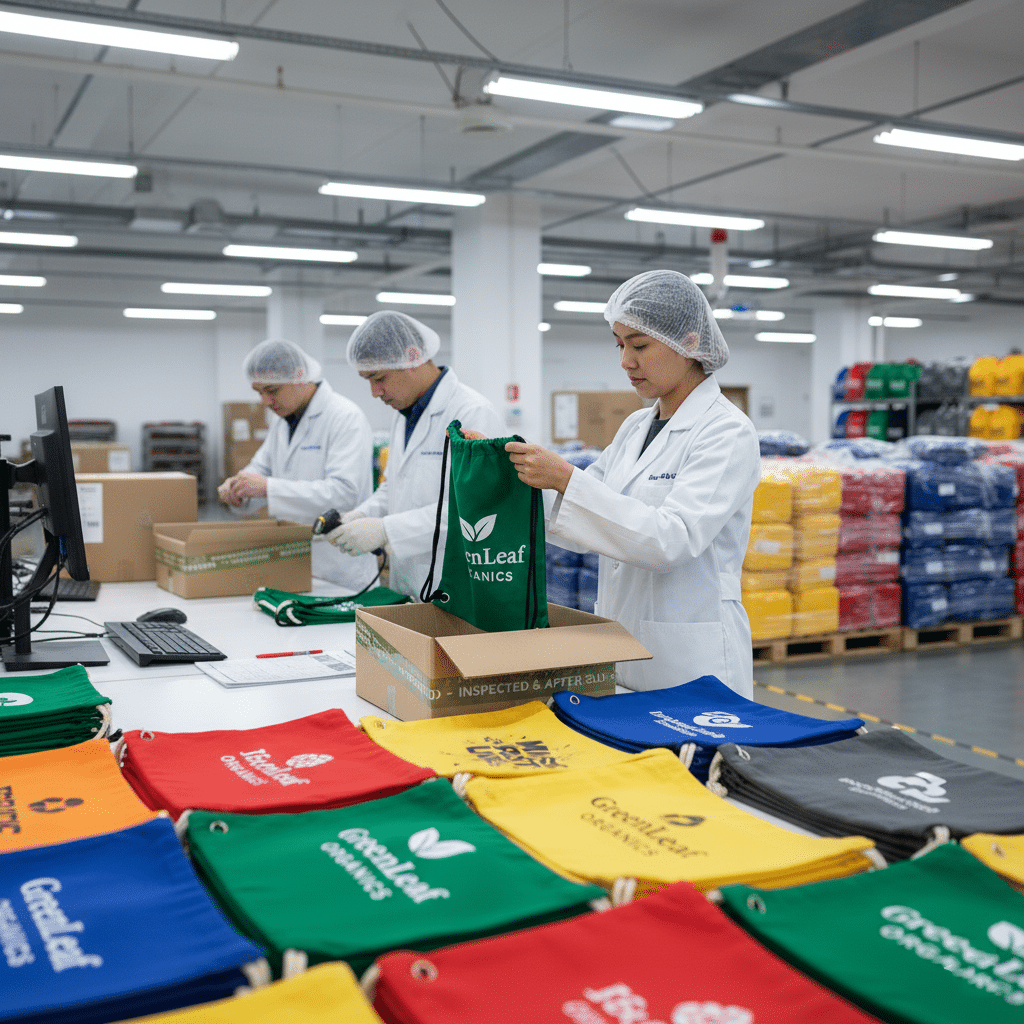
Gestion des couleurs et épreuvage pour garantir la cohérence de l'image de marque
Un numéro Pantone ne garantit rien en soi sans le profil du support.
Deux systèmes de couleurs dominent les spécifications en matière d'emballage : PMS (Pantone Matching System) pour les couleurs d’accompagnement et le CMJN pour l’impression en quadrichromie. Sur les sacs en tissu, ce choix n’a rien de philosophique. Il détermine si le rouge emblématique de votre marque paraîtra intense ou délavé. Pour les logos unis, la typographie et les identités visuelles, l’utilisation du PMS est incontournable. Le CMJN mélange des points cyan, magenta, jaunes et noirs pour simuler des teintes ; il ne peut pas reproduire une véritable couleur d’accompagnement et présente des variations notables d’un lot à l’autre. Réservez strictement le CMJN aux images photographiques comportant des dégradés, et même dans ce cas, exigez une épreuve de tirage pour vérifier la couleur finale sur votre support réel.
- PMS avec revêtement ou sans revêtement : L'utilisation de la référence Pantone U (non couché) sur un sac en tissu entraîne une perte de vivacité perçue de 30 à 40% par rapport à la référence Pantone C (couché). Les supports en tissu retiennent l'encre comme une feuille couchée, et non comme du papier offset poreux. Référez-vous toujours au Pantone C et demandez une épreuve sur le support de production pour vérifier la densité optique.
- Réduction de la quantité d'encre pour les tissus : La toile et le coton absorbent jusqu’à 60% d’encre de plus que le polypropylène non tissé couché. Sans une réduction du volume d’encre de 10 à 15% dans le profil du fichier graphique, les lignes fines débordent et les aplats deviennent ternes. Cet étalonnage est spécifique au support et doit être appliqué au stade de la prépresse, et non sur la presse.
- Compensation de l'étirement latéral : Le coton tissé s'étire latéralement d'environ 1% lors de l'impression et de la finition. Si le visuel n'est pas adapté en conséquence, les logos s'allongent ou se déforment près des coutures. Une réduction de 1% sur l'axe horizontal permet de conserver les proportions d'origine, en particulier lorsqu'elle est associée à un fond perdu de 3 mm et à une zone de sécurité de 5 mm par rapport aux lignes de couture.
Les sacs en non-tissé posent un autre défi en matière d’étalonnage. Leur surface enduite offre une rétention de l’encre plus prévisible, ce qui permet de fixer des cibles de couleur plus précises. Cependant, le laminage par transfert thermique souvent utilisé sur les sacs en non-tissé peut modifier la température de couleur des impressions sous-jacentes de 2 à 3 ΔE si le film présente une dominante jaune ou bleue. Les échantillons de pré-production doivent inclure la face laminée finale, et pas seulement un échantillon imprimé brut, afin d’éviter un décalage coûteux lorsque les 1 000 premières unités arriveront avec une teinte que vous n’avez pas approuvée.
C'est justement l'écart entre un nuancier Pantone exposé sous l'éclairage d'un bureau et un sac en tissu observé sous l'éclairage d'un magasin qui fait perdre pied à la plupart des responsables merchandising. La texture du tissu diffuse la lumière ; une encre standard brillante devient semi-mate sur la toile. Un étalonnage en usine à l’aide d’un spectrophotomètre sur plusieurs échantillons de matériaux est le seul moyen de maintenir le ΔE en dessous de 1,5 d’un lot de production à l’autre. Lorsque la fiche technique indique “ Pantone 186 C ” pour un sac en coton, l’opérateur de presse doit se référer à une formule d’encre adaptée à la courbe d’absorption de ce support spécifique, et non à un guide de mélange générique.

Préparation des maquettes et des gabarits de découpe
Fond perdu de 3 mm, zone de sécurité de 5 mm, compensation d'étirement 1% : si vous vous trompez sur ces paramètres, votre image de marque sera déformée.
Un gabarit de découpe n'est pas une simple suggestion. Il définit les lignes physiques de découpe, de pliage et de couture du sac. Lorsque le visuel ne tient pas compte des marges de couture ou de l'élasticité du tissu, le logo se retrouve coupé en deux par un ourlet ou déformé sur le corps du sac. Tout responsable merchandising d’une marque de distribution doit définir trois tolérances essentielles avant de valider le visuel : le fond perdu au-delà du tracé de découpe, la distance de sécurité par rapport aux coutures et la compensation d’élasticité spécifique au tissu.
- Purge : Prolongez tous les éléments graphiques de 3 mm au-delà de la ligne de découpe. Cela permet d'éviter l'apparition de bords blancs si le tissu se déplace pendant la découpe. Pour les non-tissés enduits, une marge de fond perdue standard suffit. Pour la toile, l'absorption d'encre plus élevée nécessite une réduction de l'encre de 10 à 15%, ajustée via le profil, afin d'éviter que l'encre ne déborde dans les zones de couture.
- Zone de sécurité par rapport aux coutures : Veillez à ce que les éléments essentiels (logos, texte) se trouvent à au moins 5 mm à l'intérieur de la ligne de couture. Sur les sacs de luxe, les marges de couture sont rabattues et cousues, ce qui détruit tout élément graphique situé au ras du bord. Une marge de 5 mm est le minimum requis ; sur une toile épaisse, portez-la à 7 mm si la couture est double.
- Compensation de l'étirement latéral : Le coton tissé s'étire latéralement lors de l'impression et de la manipulation. Précisez une compensation d'étirement de 1% dans les remarques relatives au gabarit de découpe. Sans cela, la largeur imprimée se rétrécira légèrement par rapport au sac, ce qui déformera un logo circulaire en un ovale. L'usine se charge de cette compensation, mais vous devez l'indiquer clairement dans la fiche technique pour éviter toute mauvaise surprise.
- Illustration vectorielle : AI ou EPS, avec tous les éléments tracés et les calques aplatis. Contours nets, sans points superflus. Cela garantit une bonne évolutivité et des contours nets pour la sérigraphie ou l’estampage à chaud. Épaisseur minimale du trait : 1 pt, afin de ressortir sur la texture du tissu.
- Images matricielles : 300 DPI au format d'impression final. Privilégiez le format TIFF au format PNG ; évitez les artefacts de compression JPEG. Pour les effets de demi-teintes, utilisez un fichier PDF/X-1a avec des profils intégrés. Le tracé de découpe doit figurer sur un calque distinct intitulé ‘ Dieline ’.
- Mode couleur : Envoyez vos fichiers en CMJN ou avec des références Pantone, jamais en RVB. Pour les tissus, la référence Pantone C sert de base ; l’utilisation de la référence U modifie l’intensité des couleurs de 30 à 40%. L’usine ajustera les profils en fonction du matériau spécifique, mais votre fichier doit partir de la nuance correcte.
C'est souvent au niveau du format de fichier que la plupart des nouveaux créateurs de produits dérivés commettent des erreurs. Envoyer un fichier JPEG basse résolution extrait d’une diapositive PowerPoint revient pratiquement à garantir un déballage de produit de luxe aux images pixélisées. Les seuls fichiers sources acceptables pour la production sont les fichiers vectoriels (AI, EPS ou PDF avec contours) pour les logos et les polices, et les fichiers raster haute résolution (TIFF ou PSD à 300 dpi) pour les éléments photographiques. Convertissez toutes les polices en contours. Intégrez les profils de couleur dans le fichier, mais ne partez jamais du principe que l’usine les ajustera : vérifiez-les lors de l’échantillon de préproduction.
Contrôle qualité avant production et validation des échantillons
Un échantillon de contrôle qualité 5% permet de réduire jusqu'à 70% les réclamations pour défauts constatés après la livraison.
Le contrôle qualité en pré-production n'est pas une simple formalité. C'est le seul maillon de la chaîne qui empêche que 5 000 unités ne soient livrées avec un logo décalé de 4 mm vers la gauche par rapport au centre. La plupart des défauts d'impression trouvent leur origine dans une seule lacune : l'absence de échantillon physique le matériel de production définitif a été validé.
La phase de validation des échantillons permet de déterminer trois variables que les épreuves numériques ne permettent pas de prendre en compte : l'absorption de l'encre par le support, l'interaction entre les points de couture et la zone d'impression, ainsi que l'adhérence de la feuille métallisée sous tension. Une maquette au format PDF affichée sur un écran calibré ne vous donne aucune indication sur le rendu de la couleur Pantone 186 C sur une toile de coton de 12 oz.
- Réductions spécifiques aux matériaux : Demandez toujours un tirage physique sur le support de production, et non une épreuve papier générique. La toile absorbe jusqu’à 60% d’encre de plus qu’un non-tissé couché. Un profil graphique calibré pour le non-tissé présentera des débordements et perdra en netteté des contours lorsqu’il sera imprimé sur de la toile, à moins que le volume d’encre ne soit réduit de 10 à 15%.
- Trap Pantone sur papier couché vs papier non couché : L'utilisation des nuanciers Pantone U (non couché) pour les sacs en tissu entraîne une perte de vivacité perçue de 30–40% par rapport aux nuanciers Pantone C (couché). Le tissu ne contient pas les agents azurants présents dans le papier couché. Précisez les références Pantone C et définissez le tolérance d'acceptation de ±1 ΔE. Si la fourchette est plus large, les écarts d'un lot à l'autre deviennent perceptibles en rayon.
- Marge de couture et compensation d'élasticité : Le coton tissé s'étire latéralement lors de l'impression et de la couture. Il faut prévoir au minimum un fond perdu de 3 mm et une zone de sécurité de 5 mm par rapport aux lignes de couture. Ajoutez une compensation d'étirement latéral de 1% aux dimensions du fichier graphique. Sans cela, les logos circulaires deviendront ovales une fois la couture du gousset réalisée.
- Vérification de la décoration en un seul passage : Si le cahier des charges prévoit une sérigraphie suivie d'un estampage à chaud, assurez-vous que l'usine réalise ces deux opérations en un seul passage. Des réglages distincts entraînent un surcoût de $0,15 à $0,40 par unité pour les commandes supérieures à 2 000 unités. Les fournisseurs travaillant directement avec l’usine peuvent combiner ces deux techniques sur une seule machine ; les prestataires de décoration sous-traitants ne le peuvent généralement pas et factureront deux réglages.
- Épreuve numérique uniquement : Les épreuves numériques permettent de vérifier l'alignement, mais ne garantissent pas la fidélité des couleurs sur le tissu. Elles ne tiennent absolument pas compte de l'absorption de l'encre, du niveau de brillance ni de la réflectivité de la feuille métallisée.
- Ignorer la référence Pantone C : Si la norme de couleur n’est pas précisée, c’est l’interprétation de l’imprimeur qui prévaut par défaut. Il en résulte un écart de vivacité de 30–40% qui ne peut être contesté sans référence écrite.
- Validation sans compensation d'étirement : Les fichiers graphiques créés aux dimensions finales exactes subiront des déformations. La compensation latérale 1% sur le coton tissé est immuable une fois que les matrices de découpe ont été réalisées.
- Clause de non-dépassement : Si vous rejetez 3% d'un lot, il vous manquera 3%. Une marge de 2% prévue dans le contrat permet de compenser les pertes liées au contrôle qualité sans retarder la distribution.
Le contrat standard d'emballage de luxe prévoit la mise en réserve d'échantillons de contrôle qualité 5%. L'usine conserve 5% de la production pendant 14 jours après l'expédition. Si un défaut récurrent apparaît dans le lot livré, ces échantillons conservés sont comparés à la référence approuvée. Une marge de surproduction correspondante de 2% permet d'éviter qu'un rejet mineur lié au contrôle qualité ne vous fasse manquer de stock lors d'un lancement saisonnier.
Les délais de validation des échantillons sont stricts. La réalisation d’un échantillon de pré-production conforme aux spécifications complètes prend entre 5 et 7 jours ouvrés. Chaque cycle de correction ajoute 3 à 5 jours. En comptant deux cycles de révision, la phase de validation prend près de trois semaines. Il faut entamer la validation des échantillons avant de fixer les dates définitives de lancement en magasin, et non après.
N'acceptez pas d'échantillon imprimé sur un support de substitution. Un échantillon en non-tissé ne permet pas de valider une commande de toile. La traversée de l'encre, la transparence des fibres et le toucher après séchage diffèrent considérablement d'un support à l'autre. Exigez que le grammage, l'armure et le revêtement du tissu correspondent exactement à ceux spécifiés dans le bon de commande.
Erreurs courantes dans les spécifications d'impression (et comment les éviter)
La plupart des défauts d'impression sont déjà inévitables avant même que l'encre n'entre en contact avec le tissu.
Défauts d'impression Elles trouvent rarement leur origine dans l'atelier de production. Elles trouvent leur origine dans la fiche technique — ou plus précisément, dans les lacunes laissées par des paramètres essentiels qui n'ont pas été renseignés. Un responsable merchandising qui envoie un fichier de logo sans données d'étalonnage spécifiques au tissu demande en réalité à l'usine de deviner. Et lorsque les usines devinent, c'est toujours la cohérence de la marque qui en pâtit.
- Erreur n° 1 : mentionner la référence Pantone U (non couché) sur les sacs en tissu : Les nuanciers Pantone U sont conçus pour du papier absorbant. Les sacs en tissu — en particulier les sacs en non-tissé enduit ou laminés — se comportent davantage comme une surface couchée lors de l’impression. Se référer au Pantone U oblige le technicien en encres à surcompenser la densité, ce qui entraîne un décalage perçu de l’éclat de la couleur de l’ordre de 30 à 40%. Précisez toujours les références Pantone C (surface couchée) et demandez un échantillon physique réalisé sur le matériau exact du sac avant de valider le tirage.
- Erreur n° 2 : ne pas tenir compte de la différence d'absorption de l'encre entre la toile et le non-tissé : La toile absorbe jusqu’à 60% d’encre de plus que le non-tissé couché. Si le profil de l’illustration est conçu pour un support et appliqué à un autre sans ajustement, la densité des couleurs change de manière visible : les bleus perdent de leur éclat, les noirs deviennent ternes. Pour y remédier, il convient de réduire le volume d’encre de 10 à 15% dans le profil du fichier lors de l’impression sur toile, et de réaliser une épreuve d’étalonnage distincte pour chaque support de la commande.
- Erreur n° 3 : ne pas tenir compte de la compensation d'élasticité sur le coton tissé : Le coton tissé s'étire latéralement lors de la sérigraphie, en particulier sur les presses à carrousel manuelles. Sans une compensation d’étirement latéral 1% intégrée au gabarit de découpe, les logos se déforment près des coutures et des goussets. Associée à un fond perdu de 3 mm et à une zone de sécurité de 5 mm par rapport à toutes les lignes de couture, cette seule spécification permet d’éviter le problème de déformation des logos qui entraîne le rejet des articles à la réception.
- Erreur n° 4 : négliger la clause relative à la suspension pour contrôle qualité et au dépassement de délai : Les marques de luxe qui négocient un 5% : maintien de l'échantillon pour le contrôle qualité et une marge de dépassement de 2% permettent de réduire les réclamations pour défauts post-livraison jusqu’à 70%. Cette retenue oblige l’usine à prélever des unités au hasard en cours de production pour les inspecter, plutôt que d’expédier l’ensemble de la production sans contrôle. La marge de dépassement permet d’éviter que quelques unités rejetées ne compromettent l’ensemble du lot. Sans ces deux chiffres dans le contrat, l’acheteur doit absorber 100% de variation de lot.
- Erreur n° 5 : utiliser les numéros PMS pour définir les couleurs des films métallisés : L'estampage à chaud n'utilise pas d'encre Pantone. Chaque fabricant de feuilles métalliques dispose d'une palette de couleurs spécifiques — or rose, champagne, argent holographique — qui ne correspond pas aux valeurs PMS. Indiquer ‘ PMS 877 C ’ pour une couleur de dorure oblige l'usine à effectuer un travail de conversion qui correspond rarement aux attentes. La bonne marche à suivre : demander le nuancier de dorures de l'usine, choisir une couleur par son nom ou envoyer un échantillon physique pour obtenir une correspondance sur mesure.
- Erreur n° 6 : laisser des champs de l'appel d'offres vides : Le fait qu’un seul champ manque — poids du matériau, type de poignée, nombre d’emplacements d’impression — dans un appel d’offres d’emballage ajoute 2 à 5 jours ouvrés par cycle de clarification. Trois champs manquants peuvent repousser la fenêtre de lancement saisonnière au-delà de la date butoir avant même que la première épreuve ne soit générée. Des fiches techniques complètes ne constituent pas une charge administrative superflue ; elles font la différence entre un délai de livraison des échantillons de 7 jours et une chaîne d’e-mails s’étalant sur 3 semaines.
Une erreur courante : envoyer des logos au format raster à 72 DPI alors que la trame d'impression nécessite au minimum 300 DPI. Il en résulte des contours irréguliers qui semblent acceptables sur un PDF d'épreuve, mais qui se dégradent visiblement à taille réelle sur le tissu. Les fichiers vectoriels — AI, EPS ou PDF vectorisé — éliminent totalement ce risque pour les logos et le texte. Réservez les formats matriciels aux éléments photographiques uniquement, et ne descendez jamais en dessous de 300 DPI aux dimensions d'impression finales.
Le point commun à toutes les erreurs énumérées ici est de partir du principe que l’imprimerie saura s’en sortir. Les imprimeurs peuvent s’en sortir, mais uniquement s’ils disposent des paramètres nécessaires. Chaque champ laissé vide, chaque échantillon manquant, chaque tolérance absente représente une décision déléguée à quelqu’un qui n’a jamais vu le charte graphique de votre marque. La fiche technique est le seul document qui passe de votre bureau au poste de l’opérateur de presse. Si les chiffres essentiels n’y figurent pas, ils ne se retrouveront pas non plus sur le produit final.
| Erreur courante | Cause | Prévention | Conséquences en cas de non-respect |
|---|---|---|---|
| Spécification de la nuance Pantone « Uncoated » (U) au lieu de « Coated » (C) pour les sacs en tissu | 30–40% : diminution perçue de l'intensité des couleurs sur les surfaces en tissu absorbant | Toujours vous référer aux nuanciers Pantone C ; demandez un échantillon sur le support réel. | Les couleurs de la marque paraissent ternes et ne sont pas homogènes d'un lot à l'autre |
| Sans tenir compte des taux d'absorption de l'encre par le support | La toile absorbe jusqu’à 60% d’encre de plus que le non-tissé couché, ce qui provoque des bavures. | Réduire le volume d'encre de 10 à 151 TP3T dans le profil graphique ; effectuer un étalonnage en fonction du support | Détails flous, images brouillées, échantillons rejetés |
| Fonds perdus insuffisants, zones de sécurité et absence de compensation d'étirement | Les armures de tissu s'étirent latéralement pendant l'impression/le remplissage | Prévoir un fond perdu de 3 mm, une zone de sécurité de 5 mm par rapport aux coutures et un décalage d'étirement latéral de 1%. | Des logos de travers, du texte tronqué, des éléments graphiques déformés |
| Omettre les clauses relatives au blocage pour contrôle qualité et à la tolérance de dépassement dans les contrats | L'absence de marge de manœuvre pour les écarts de production entraîne un blocage des délais | Négocier la retenue d'échantillons de contrôle qualité 5% et la tolérance de dépassement 2% dans la fiche technique | Jusqu’à 70% réclamations supplémentaires pour défauts constatés après la livraison |
| Ne pas regrouper les opérations d'impression et de finition au sein d'une même usine | Les configurations distinctes pour la sérigraphie et l'estampage à chaud font grimper les coûts unitaires | Spécifier une impression en un seul passage + estampage à chaud auprès d’un fournisseur intégré | $0,15–$0,40 supplémentaire par unité, livraison retardée |
| Envoi de fichiers graphiques dans des formats ou avec des polices incorrects | Les logos matriciels comportant du texte non contourné perdent en qualité lors de la fabrication des plaques d'impression | Fournir des fichiers vectoriels AI/EPS, des fichiers PDF/TIFF à 300 DPI, et toujours convertir toutes les polices en contours | Suspension de la production, frais artistiques supplémentaires, dates de lancement manquées |
Conclusion
Les spécifications d'impression constituent le seul rempart entre une marque de luxe et un lot de sacs qui risquerait de nuire à son image. Une erreur de fond perdu de 3 mm ou une référence erronée d’un nuancier Pantone U peut faire basculer un lancement saisonnier du segment haut de gamme vers celui des soldes. Fixez dans le contrat les tolérances de découpe, les nuanciers de couleurs et le pourcentage de rétention au contrôle qualité avant même que le premier écran ne touche le tissu. Cette rigueur transforme un simple poste de packaging en un atout pour la marque.
Comparez les échantillons fournis par l'usine à votre fiche technique, et non à une maquette numérique. Si l'étirement du support n'est pas pris en compte dans le fichier graphique, le logo se déforme. Les configurations en direct avec l'usine, qui permettent de réaliser la sérigraphie et l'estampage à chaud en un seul passage, éliminent les frais de mise en place distincts qui font grimper le coût unitaire sur les petits tirages.
Questions fréquemment posées
Quel est le meilleur format de fichier pour l'impression de sacs personnalisés ?
Fichiers vectoriels au format AI ou EPS pour les logos et le texte ; utilisez des fichiers PDF ou TIFF à 300 DPI pour les images matricielles. Veillez à toujours convertir les polices en contours afin d'éviter toute substitution. Convertissez les polices en contours avant d'envoyer vos fichiers graphiques.
Comment puis-je choisir les couleurs de l'estampage à chaud sur des sacs fourre-tout haut de gamme ?
Utilisez la palette de couleurs de la marque proposée par le fabricant : les numéros PMS ne sont pas fiables pour les films métallisés. Pour obtenir une teinte personnalisée, envoyez un échantillon physique. Les échantillons physiques prévalent sur les références de couleur numériques.
Quelle est la quantité minimale de commande pour des emballages de vente au détail personnalisés ?
L'impression numérique commence généralement à partir de 200 à 500 unités ; la sérigraphie nécessite souvent plus de 1 000 unités. Des paliers flexibles existent dans une fourchette de 300 à 3 000 unités, en fonction de la complexité de l'impression. Vérifiez la quantité minimale de commande (MOQ) après avoir choisi le procédé d'impression.
Combien de temps faut-il pour que l'échantillon soit validé ?
La réalisation d'un échantillon de pré-production avec les spécifications complètes prend entre 5 et 7 jours ouvrés. Chaque cycle de correction ajoute 3 à 5 jours supplémentaires. Veuillez nous envoyer le fichier graphique finalisé afin d'éviter tout retard lié aux révisions.
Puis-je reproduire exactement les couleurs Pantone sur des sacs en tissu ?
Prévoyez une tolérance de ±1 ΔE ; il ne s'agit pas d'une correspondance exacte. Utilisez les références Pantone Coated et demandez un échantillon sur le tissu exact. Validez un échantillon physique avant la production.
0 commentaires