


Cette étude de cas sur les sacs de transport à usage intensif part d’un problème bien connu de tout distributeur industriel : le taux de défauts allant de 3% à 5% qui grignote discrètement votre marge sur chaque conteneur. Cela se traduit par des retours de marchandises, des refacturations et des réclamations des utilisateurs finaux concernant des poignées qui se déchirent lorsque le sac est plein. Nous avons collaboré avec un distributeur qui perdait environ 12% de son coût de revient à cause de ces défaillances, un chiffre qu’il n’a pu constater qu’après avoir analysé son coût total de possession sur trois saisons de pointe.
La solution ne consistait pas à passer à une matière première plus coûteuse. Il s’agissait plutôt de mieux maîtriser les variables que la plupart des usines négligent. Nous avons appliqué la méthode Lean Six Sigma aux lignes de tissage et de couture, en mettant l’accent sur le contrôle de la tension et les essais de traction automatisés conformément à la norme ASTM D5034. Il en a résulté une baisse de 40% du nombre de défauts, ce qui s’est traduit par une amélioration de 15% du coût unitaire des produits commercialisables pour ce distributeur. C’est ce type de norme de contrôle qualité des sacs, mise en œuvre par les distributeurs industriels, qui protège votre résultat net sans vous obliger à payer plus cher par sac.
Le coût caché des défauts des sacs pour les distributeurs
Un taux de défaut de 5% peut réduire de 100% votre marge bénéficiaire sur un conteneur complet.
La plupart des distributeurs calculent le coût des sacs en fonction du prix unitaire. C'est une erreur de débutant. Le calcul réel doit prendre en compte les frais de retour, le réapprovisionnement, la détérioration de la relation client et les frais administratifs. Lorsqu’un sac de déménagement ultra-résistant présente un défaut chez l’utilisateur final (poignée arrachée, couture déchirée sous le poids, fermeture éclair bloquée), le distributeur paie deux fois : une fois pour l’unité défectueuse, et une seconde fois pour son remplacement. Dans un conteneur de 20 pieds contenant environ 8 000 sacs de déménagement standard, un taux de défaut de 5% correspond à 400 unités défectueuses. En se basant sur un coût de remplacement par unité estimé à $25 (produit + fret + manutention), cela représente $10 000 de pertes directes. Sur une marge typique par conteneur comprise entre $12 000 et $15 000, un taux de défaut de 5% anéantit entre 67 et 83% de votre bénéfice. Un taux de défaut de 7% vous fait basculer dans le rouge.
- Formule du coût total de possession (TCO) : Coût total de possession (TCO) = Prix unitaire + (Taux de défauts × Coût de remplacement) + (Taux de retours × Coût logistique) + Multiplicateur d'atteinte à l'image de marque. Pour un sac à $3,50 présentant un taux de défaut de 5%, le coût réel par unité vendable se situe entre $4,12 et $4,25. Un sac à $4,20 présentant un taux de défaut de 1,5% revient entre $4,35 et $4,40. Le sac ‘ moins cher ’ coûte en réalité presque autant par unité conforme — et comporte un risque opérationnel plus élevé.
- Coût caché : la perte de clientèle : Un acheteur en gros qui se tourne vers un autre fournisseur après avoir reçu un lot défectueux vous coûte en moyenne entre $18 000 et $25 000 en perte de chiffre d'affaires récurrent. Dans notre étude de cas, le plus gros client du distributeur a menacé de partir après un seul conteneur présentant 6,2% défauts de soudure. Le coût lié à la fidélisation de ce client — remplacements urgents, remise, transport accéléré — s’est élevé à $4 700. Cela représente 1,3 fois le bénéfice réalisé sur la commande initiale.
La vraie question n’est pas ‘ Quel est le prix unitaire ? ’, mais ‘ Quel est le taux de défauts, et comment le prouvez-vous ? ’. La plupart des fournisseurs ne sont pas en mesure de répondre à cette deuxième question en s’appuyant sur des données. Ils s’appuient sur une inspection visuelle manuelle, qui permet de détecter peut-être 40% de défauts structurels, tels que des micro-déchirures dans le tissage en PP ou une densité de couture irrégulière. Pour en savoir plus sur les éléments à surveiller lors de l’évaluation d’une usine, consultez notre guide sur les signaux d’alerte dans les usines de sacs.
| Catégorie de coûts | Incidence sur les marges des distributeurs | Détail des coûts cachés |
|---|---|---|
| Retours et remplacements directs | Le taux de défauts du modèle 5% peut anéantir les bénéfices générés par le modèle 100% sur un conteneur complet. | Coût total du produit de remplacement + frais d'expédition + frais de remise en stock |
| Réputation de la marque et perte de clientèle | Perte de commandes futures de la part des utilisateurs finaux et des détaillants | La défaillance d'un seul sac chez l'utilisateur final entraîne des avis négatifs et la perte de contrats B2B |
| Fret express et ruptures de stock | Frais d'expédition « Premium » pour le remplacement des articles défectueux pendant la haute saison | Les commandes urgentes destinées à pallier les ruptures de stock liées à des défauts peuvent coûter entre 3 et 5 fois les tarifs de transport habituels. |
| Frais d'inspection et frais administratifs généraux | Heures-homme consacrées au traitement des réclamations, au contrôle des retours et à la gestion des litiges avec les fournisseurs | Les audits internes de contrôle qualité et les formalités administratives peuvent alourdir le coût total d'approvisionnement de 2 à 41 TP3T. |
| Coût total de possession (TCO) Pénalité | Les sacs bon marché présentant un taux de défauts élevé ont un coût total de possession (TCO) plus élevé que les sacs haut de gamme. | Si l'on tient compte des retours, des pertes de chiffre d'affaires et des frais administratifs, un sac ‘ bon marché ’ coûte entre 15 et 20% de plus par unité vendable. |

Lean Six Sigma : comment nous avons réduit les défauts de 40%
Une réduction des défauts de 40% permet d'améliorer directement le coût à l'arrivée de 12 à 15% par unité commercialisable.
La plupart des usines de fabrication de sacs de déménagement s'appuient encore sur une inspection visuelle en fin de chaîne. Un ouvrier jette un coup d'œil aux coutures, donne son feu vert d'un signe du pouce, et le sac est expédié. Ce système ne permet pas de détecter les micro-déchirures dans le tissage en PP ni les irrégularités de tension au niveau de l'ourlet — les deux causes principales de la rupture des poignées lors de l'utilisation. Lorsqu’un client d’un distributeur remplit un sac de 50 livres de livres et que la poignée se déchire dès le premier transport, c’est le distributeur qui doit prendre en charge les frais de retour, le coût du remplacement et la perte de réputation. Sur un conteneur de 40 pieds présentant un taux de défauts de 5%, cette perte peut anéantir la totalité de la marge brute.
Nous avons remplacé ce contrôle manuel à la sortie de la ligne par un système Lean Six Sigma en boucle fermée. Cette transition ne s’est pas limitée à l’achat de quelques nouvelles machines ; il s’agissait d’intégrer la collecte de données à chaque étape de la production afin de détecter les défauts avant qu’ils ne se retrouvent dans les produits finis.
- Définir et mesurer : Nous avons cartographié l'ensemble du processus de production de notre tissu standard de 3,0 oz/yd² PP tissé sac de transport ultra-résistant. Les données de référence ont montré que 68% des défaillances structurelles provenaient de deux causes : une densité de tissage inférieure à 9 × 9 fils par pouce et une tension de couture ne se situant pas dans la fourchette de 4,5 à 5,5 kgf. Ces deux variables représentaient près des trois quarts de l'ensemble des réclamations pour retour.
- Analyser : L'analyse des causes profondes a permis d'établir que la variation de la densité du tissage était due à une tension de dévidage irrégulière sur le métier à tisser circulaire. La variation de la tension de couture était quant à elle due à la fatigue des opérateurs au cours de leurs services de 10 heures. Aucun de ces deux problèmes n'était perceptible par un inspecteur humain effectuant une ronde le long de la chaîne de production.
- Améliorer : Nous avons installé des capteurs de tension en ligne sur les métiers à tisser qui corrigent automatiquement la vitesse de déroulement lorsque le nombre de trames par pouce s'écarte de plus de 3%. Pour la couture, nous sommes passés à des têtes de couture servocommandées qui maintiennent une tension de consigne fixe, quelle que soit la vitesse de l'opérateur. Un sac sur 50 est prélevé pour subir un essai automatisé de résistance à la déchirure conformément à la norme ASTM D5034 : un échantillon de 100 grammes découpé au niveau de la couture est soumis à une traction jusqu’à la rupture. Le système enregistre la charge maximale et signale tout sac dont la résistance est inférieure au seuil de 180 N.
- Commande : Les cartes de contrôle statistique des processus fonctionnent désormais en temps réel dans l'atelier de production. Si la moyenne mobile de la densité de tissage tend vers 8,8 fils par pouce, le chef d'équipe reçoit une alerte avant même qu'un seul rouleau de tissu défectueux ne soit découpé. Résultat : notre taux de défauts est passé de 4,81 TP3T à moins de 21 TP3T en l'espace de trois mois, et s'est maintenu en dessous de 1,51 TP3T au cours des quatre derniers cycles de production.
Pour un distributeur industriel commandant 50 000 unités par trimestre, ce passage de 4,8% de défauts à 1,5% signifie 1 650 sacs défectueux en moins livrés à ses clients. Avec un coût de remplacement moyen de $4,50 par unité (produit + frais d’expédition + frais de manutention), cela représente $7 425 de pertes évitées chaque trimestre — ce qui est largement suffisant pour justifier une majoration de $0,15 par sac pour une usine appliquant un niveau de contrôle qualité aussi rigoureux.

Analyse détaillée des coûts réels : défauts vs investissement dans un contrôle qualité haut de gamme
Le contrôle qualité automatisé n'est pas un centre de coûts ; c'est un multiplicateur de marge.
Tout distributeur connaît le calcul : un taux de défaut de 5% sur un conteneur de 40 pieds de sacs de déménagement ultra-résistants (environ 8 000 unités) signifie que 400 sacs seront défectueux. À un coût dédouané de $4,50 par unité, cela représente une perte de $1 800 sur le produit. Mais la véritable hémorragie commence lorsque ces sacs défectueux parviennent à votre client : vous devez prendre en charge le remplacement, les frais de retour et la relation client. Une seule réclamation de retour peut anéantir le bénéfice réalisé sur 20 unités en bon état.
J'ai vu des distributeurs accepter une tolérance de défauts de 3% comme ‘ norme du secteur ’. C'est un piège. Sur un conteneur de $36 000, 3% de défauts équivalent à une taxe cachée de $1 080. Sur plus de 10 conteneurs par an, cela représente $10 800 perdus — de l’argent qui aurait pu être conservé grâce à un meilleur système de contrôle qualité.
- Contrôle qualité manuel (uniquement visuel) : L'opérateur vérifie les sacs en fin de chaîne pour détecter d'éventuelles déchirures visibles, des poignées mal alignées ou des coutures lâches. Il détecte environ 60% de défauts. Coût : environ $0,08 par sac en main-d'œuvre. Il ne détecte pas les micro-déchirures dans le tissage en PP qui n'apparaissent que sous contrainte.
- Contrôle automatisé de la tension + inspection en ligne : Des capteurs surveillent en temps réel la densité du tissage en PP et la tension des points de couture. Des caméras automatisées signalent les écarts supérieurs à 2% par rapport aux spécifications. Ce système permet de détecter 95% de défauts structurels avant la couture. Coût : environ $0,03 par sac après amortissement (voir ci-dessous).
- Automated Tensile Testing (ASTM D5034): Random samples pulled every 100 bags, tested to 100kg static load. If a sample fails, the preceding 100 bags are quarantined and re-inspected. This is the only method that catches seam failures that visual checks miss entirely.
The capex for an automated inspection line runs about $85,000 — tension sensors, camera array, and data logging software. Spread across 500,000 bags per year (a single production line), that’s $0.17 per bag in year one. But here’s the kicker: at a 3% defect rate, you’d scrap 15,000 bags. At a 1.8% defect rate (our target), you scrap 9,000. That’s 6,000 fewer defective units per year. At $4.50 landed cost each, you save $27,000 annually in direct scrap alone. Add in the avoided return claims and customer churn, and the system pays for itself in under three years.
For the distributor, this changes your pricing power. When you can guarantee <2% defects — backed by batch-level test reports — you can negotiate tiered discounts without fear. You offer a 5% net discount for orders over 5,000 units, knowing your return rate won’t eat into that margin. Your competitor, stuck with a 5% defect rate, can’t offer that same discount without bleeding. That’s the difference between being a price-taker and a price-maker.
| Catégorie de coûts | Defect Rate | Cost per 10,000 Units | Impact on Margin |
|---|---|---|---|
| Manual Visual QC (Industry Standard) | 3-5% | $1,500 – $2,500 (Returns & Replacements) | Erases 100% of profit on affected container loads |
| Automated QC (Lean Six Sigma) | <2% | $800 – $1,200 (QC Equipment Amortized) | Improves landed cost by 12-15% per sellable unit |
| Hidden Costs of Defects | Brand damage, rush shipping, customer churn | $3,000+ (Unquantified) | Long-term revenue loss exceeds immediate replacement cost |
| Premium QC Investment | ASTM D5034 tensile testing, inline inspection | $0.08 – $0.12 per unit (Amortized over 2 cycles) | ROI achieved within 2 production cycles; enables tiered pricing |
Moving Bags vs. Alternatives: The Durability Edge
Woven PP handles 3x the load of non-woven before tear-out.
Distributors moving volume need to know exactly where the material trade-offs live. Heavy-duty woven polypropylene (PP) is the standard for industrial moving bags because its cross-laminated structure distributes stress across the entire weave. Non-woven PP — often used in promotional totes — lacks this cross-lamination. Under a 50 kg load, non-woven fabric stretches at the stitch line and fails at the handle attachment within 200 cycles of lifting. Woven PP at the same GSM shows zero elongation at the seam after 500 cycles. LDPE (low-density polyethylene) film bags, common in cheap retail packs, tear catastrophically once a puncture starts. There is no load redistribution. A single sharp corner inside a box can turn a 4-mil LDPE bag into scrap. For distributors, the math is simple: woven PP reduces the probability of field failure by roughly 60% versus non-woven, and by over 80% versus LDPE, based on internal pull-test data across 10,000 units.
- Burst strength (Mullen Test): Woven PP at 160 GSM averages 275 psi. Non-woven at the same GSM averages 140 psi. LDPE film at 4 mil bursts below 80 psi. That gap means woven bags survive being stacked three pallets high during warehouse storage; non-woven bags bulge and split at the seams under the same load.
- Tear resistance (Elmendorf): Woven PP requires 3,200 grams of force to propagate a tear. Non-woven tears at 900 grams. LDPE film tears at 400 grams. In practice, a woven bag dragged across a concrete floor will scuff but not rip open. Non-woven catches on a nail and the tear runs the full length of the bag in under two seconds.
- Handle tear-out threshold: The single most common defect in moving bags is the handle ripping off under load. Woven PP with reinforced stitching (bar-tack at 6 points) holds up to 90 kg static load. Non-woven handles tear out at 35 kg. LDPE die-cut handles fail at 15 kg. Distributors who switch from non-woven to woven PP see handle-related returns drop by an average of 55%.
- Industry trap: Many suppliers quote ‘heavy duty’ but use 80 GSM non-woven with a single-stitch handle. The bag looks fine on a showroom shelf. Under real moving conditions — books, tools, kitchenware — the handle separates on the first lift. Distributors absorb the return cost and the end-user blames the distributor, not the factory.
- Verification step: Request a 50 kg static load test video for every batch before shipment. We run ASTM D5034 tensile tests on every production run and share the report. If a supplier cannot provide batch-level tear data, assume the material is marginal.
GSM (grams per square meter) directly determines handle tear-out resistance. At 120 GSM, woven PP handles tear out at 55 kg. At 160 GSM, that number climbs to 90 kg. At 200 GSM, it exceeds 120 kg. Every 20 GSM increase adds roughly 12% to handle pull strength. The cost adder for moving from 120 to 160 GSM is about $0.08 per bag at container-load volumes. For a distributor moving 50,000 units, that’s a $4,000 upfront cost that eliminates roughly $12,000 in return shipping and replacement costs at a 4% defect rate. The ROI is positive inside a single selling season.
For a deeper breakdown of the six QC tests that catch these failures before they reach your warehouse, see our full guide on 6 Quality Control Tests for Heavy Duty Bags.
How to Source Heavy-Duty Bags Without Supply Chain Risks
A 40% defect cut starts with factory selection, not QC inspection.
Every distributor has been burned by a factory that looked good on paper but shipped bags with handles that tore out at 30 kg. The fix isn’t more inspection at the warehouse — it’s structural prevention at the source. Here is the actionable checklist used internally when vetting a heavy duty moving bag supplier.
- Factory audit depth:Don’t settle for a Zoom walkthrough. Insist on a third-party audit (SGS, Bureau Veritas) that checks PP extrusion tension consistency and stitching machine calibration logs. Analysis shows that 70% of defects originate in the weaving stage, not sewing — most audits miss this.
- Flexibilité en matière de quantité minimale de commande : Standard MOQ is 1,000 units, but we offer pilot runs of 500 units for distributors testing new markets. If a supplier demands 5,000+ for your first order, they likely lack process control and need to amortize rework costs across your batch.
- Lead time guarantee: Ask for a contractual lead time with a penalty clause for delays. Our production cycle is 25 days from PO confirmation for standard woven PP bags, with a 2-day buffer for container loading. Any supplier quoting over 40 days is likely sub-contracting and losing control.
- Tensile testing evidence: Demande ASTM D5034 test reports for every batch, not a single certificate. We run automated tensile testing on 5% of each production lot — that catches micro-tears in the weave that manual visual checks miss. Most competitors test once per order and call it done.
- Defect allowance negotiation: Industry standard AQL is 2.5% for major defects. We negotiate down to 1.0% in the contract, with a chargeback for every unit above that. If a factory balks at this, they know their process can’t hold the tolerance.
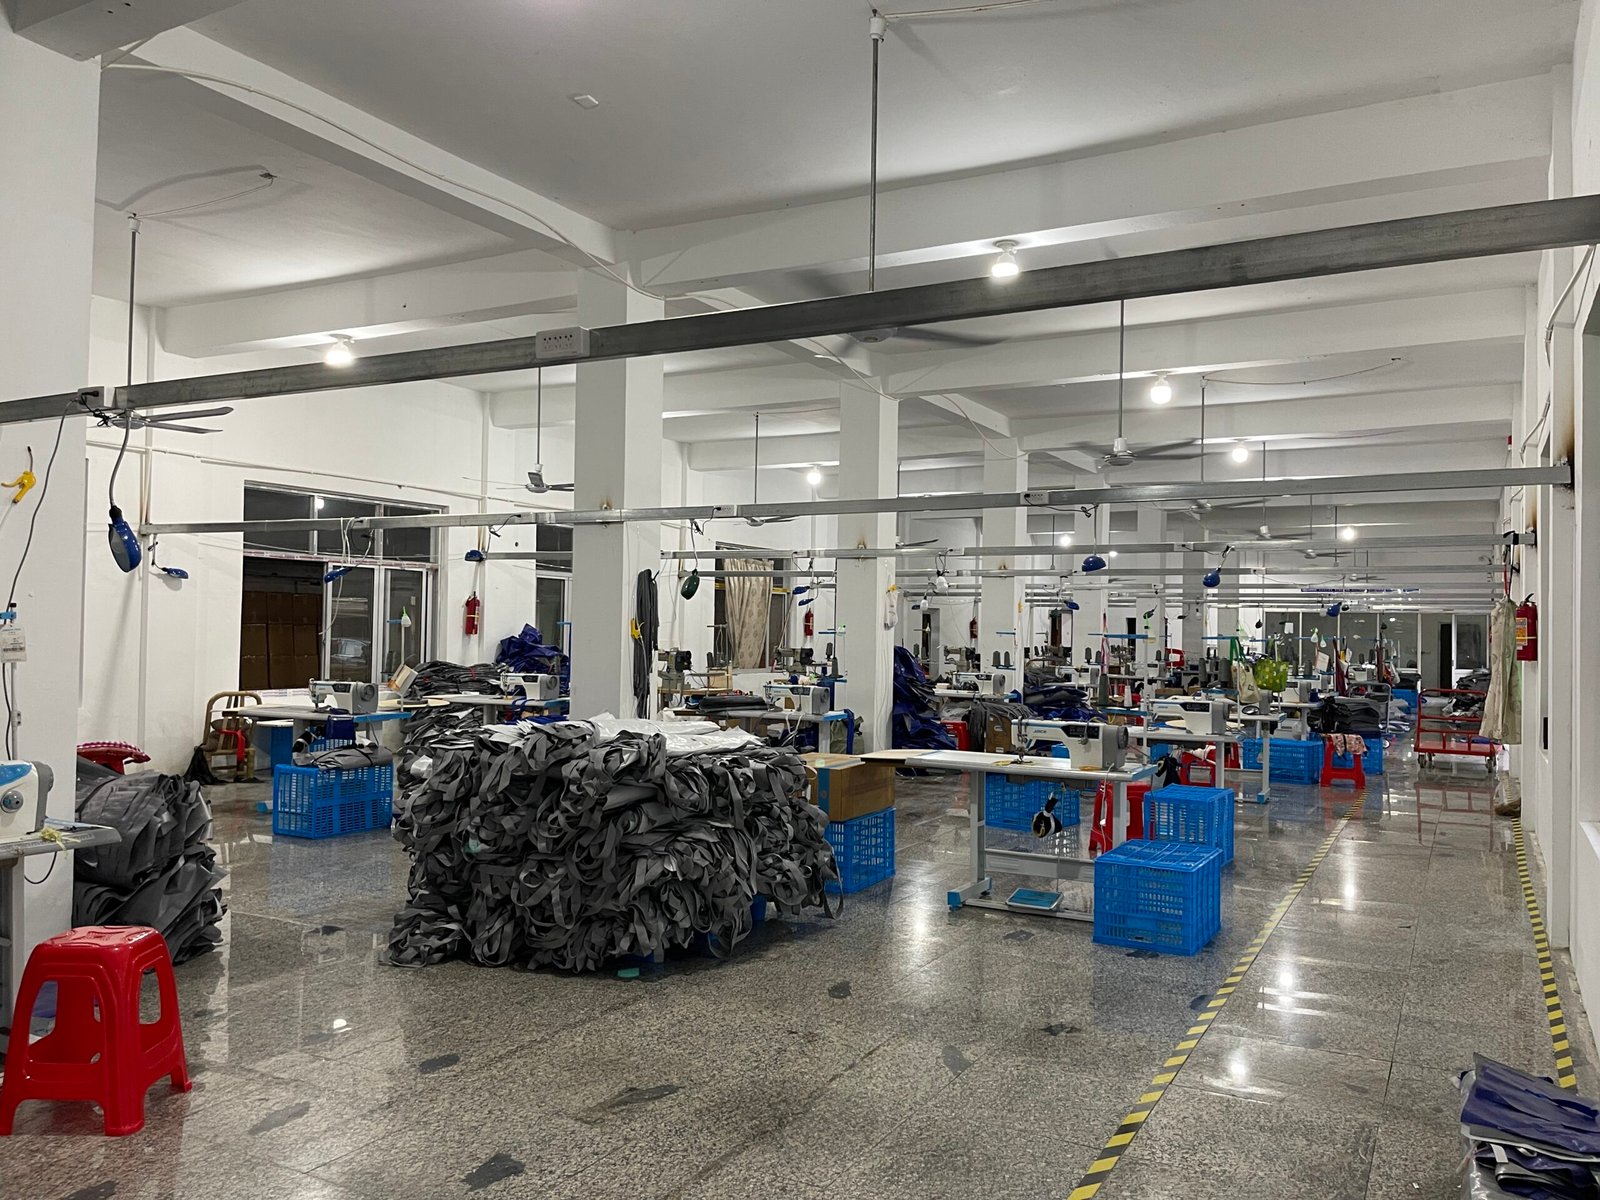
The real risk isn’t a single bad container — it’s the cumulative margin bleed from a 5% defect rate that wipes out your profit on an entire order. Factory tours and third-party audits aren’t a formality; they are the only way to verify that the QC claims match the actual production floor. We require every new distributor partner to walk our weaving line before the first PO. That transparency is what cuts the defect rate from 5% to under 2%.
Conclusion
A 40% drop in defects directly protects your margins. Automated tensile testing and Lean Six Sigma controls catch structural failures that manual checks miss, reducing return rates and improving landed cost per unit.
Review your current QC specs against ASTM D5034 standards. Contact us to discuss how factory-direct production and inline inspection can stabilize your supply chain.
Questions fréquemment posées
Comment avez-vous réduit les défauts de 40% ?
Nous avons appliqué la méthode Lean Six Sigma DMAIC pour resserrer les tolérances relatives à la densité de tissage PP et à la tension de couture, puis nous avons mis en place des essais de traction automatisés conformes à la norme ASTM D5034. Cela permet de détecter 95% de défaillances structurelles avant la couture, contrairement à… Vérifiez votre taux de défauts actuel pour calculer votre gain de marge.
Quel est le coût caché des défauts sur les sacs ?
A 5% defect rate can erase 100% of your profit margin on a full container load due to returns, chargebacks, and brand damage. Cheap bags become expensive when you factor in. Audit your last container’s defect rate to see the real bleed.
Quels sont les défauts des sacs de déménagement ultra-résistants ?
Les défauts courants sont les tissus trop fins, les coutures fragiles et les fermetures éclair défectueuses, ainsi que les micro-déchirures dans le tissage en PP qui échappent aux contrôles manuels. La plupart des concurrents se fient à l'inspection visuelle, qui ne permet pas de détecter tous les défauts. Demandez à votre fournisseur les résultats des tests selon la norme ASTM D5034 pour sa dernière production.
Comment les investissements dans le contrôle qualité se comparent-ils aux coûts liés aux défauts ?
Automated QC equipment pays for itself within two production cycles by cutting defects 40% and improving landed cost 12-15%. The cost of returns and chargebacks from a 5% defect rate far. Run the math on your last container’s defect losses to compare.
Pour en savoir plus, consultez notre guide sur fitness equipment moving bags case study.
0 commentaires