



J'ai appris à mes dépens qu'un Liste de contrôle pour l'audit d'une usine de sacs Ce n’est pas une simple formalité administrative. Il y a six ans, une commande de 450 000 sacs de déménagement ultra-résistants est arrivée dans un entrepôt de Rotterdam. L’échantillon de pré-production avait passé tous les contrôles visuels avec succès : double couture propre, tension régulière sur les poignées, grammage conforme aux spécifications. Et la production en série arrivée trois mois plus tard ? Les poignées se sont déchirées à 32 kg, alors que l’échantillon avait supporté 55 kg sans s’effilocher. La fiche technique et le conteneur racontaient deux histoires complètement différentes. C’est précisément dans cet écart entre ce qui est validé au stade de l’échantillon et ce qui sort de la chaîne de production un jeudi à 14 h 30 que votre marge s’évapore.
Les questions relatives aux capacités doivent également figurer dans l'audit ; le Guide de vérification de la capacité énumère les dix questions.
La plupart des responsables des achats logistiques avec lesquels je travaille ne se font pas prendre au dépourvu par des défauts évidents. Ce sont les dérives des tolérances de qualité qui leur posent problème : de petits raccourcis progressifs qui s’accumulent sur 10 000 unités. Une tension de fil qui passe progressivement de 3,5 à 2,8 sur le cadran. Un rouleau de tissu provenant d’un fournisseur secondaire qui se glisse dans le lot n° 3 parce que l’usine principale était en rupture de stock. Le service de contrôle qualité de l’usine peut détecter 40% de ces écarts. Le reste finit sur votre quai de déchargement. C’est pourquoi une liste de contrôle de qualité des sacs de transport digne de ce nom doit aller bien au-delà de la simple vérification d’un certificat ISO 9001 et d’un coup d’œil au mur de la salle d’échantillons. Vous devez visiter l’atelier de couture en milieu de poste, lorsque le chef d’équipe n’accompagne pas la visite. Vous devez prélever au hasard trois sacs issus du dernier cycle de production qui n’ont pas été mis de côté spécialement pour votre visite. Vous devez demander un essai de résistance à l’éclatement en direct, sur place — et non un rapport de laboratoire datant de six mois.
Au cours des dix dernières années, j'ai visité 14 usines à Wenzhou, au Gujarat et à Hô Chi Minh-Ville afin de contrôler des fournisseurs qui proposent des tarifs FOB pour des produits à usage intensif tissu en PP tissé et tissu Oxford sacs. Certains schémas reviennent sans cesse. L’entrepôt de matières premières vous en apprend davantage en dix minutes que la salle de réunion en deux heures. Les registres d’étalonnage des machines à coudre révèlent si la maintenance est réactive ou préventive. Et la volonté de l’usine de simuler une charge dynamique de 50 kg sur 50 cycles complets — et pas seulement un essai de traction statique — permet de distinguer les fournisseurs qui maîtrisent la durabilité requise en logistique de ceux qui n’ont fabriqué que des sacs de grande distribution. Si vous ne devez retenir qu’un seul critère de référence de cet article, retenez celui-ci : 50 kg, 50 cycles. Mentionnez-le lors de votre prochain entretien avec un fournisseur et observez sa réaction. Son hésitation en dira long.
Pourquoi un audit d'usine est essentiel pour l'achat de sacs à usage intensif
Si vous vous fiez à un rapport de laboratoire, c'est comme si vous vous fiez à une mise en scène.
Un responsable des achats logistiques avec lequel j’ai travaillé a validé une commande de 50 000 sacs de déménagement ultra-résistants. L’échantillon de pré-production avait supporté une charge statique de 40 kg sans que les coutures ne cèdent. Six semaines plus tard, le conteneur est arrivé, et sur la première palette, 12 sacs ont cédé à 22 kg. La cause profonde ? Une tension du fil inégale dans l'atelier de couture — un détail qu'aucun certificat ASTM D5034 n'a jamais exigé de l'usine de divulguer. Cette simple négligence a transformé une livraison de $50 000 en un véritable cauchemar en matière de garantie.
La plupart des guides d’approvisionnement vous conseillent de vérifier les rapports d’essais et les certifications ISO 9001 avant de passer commande. Ce conseil n’est pas seulement incomplet : il est dangereux. Une usine peut passer avec succès un audit documentaire tout en livrant des produits de mauvaise qualité, car les certificats prouvent uniquement qu’un échantillon contrôlé a réussi un seul essai, un seul jour. Ce que vous devez vérifier, c’est si l’intégrité des matériaux, la qualité des coutures et la résistance aux cycles de charge tiennent la route pendant la production réelle, lorsque les marges sont serrées et que personne ne surveille.
- La traçabilité des matériaux l'emporte sur la certification : L'incorporation de chutes de polypropylène recyclé dans un nouveau tissu est une pratique courante visant à réduire les coûts. Un test de combustion réalisé en direct dans l'usine — le PP fond comme de la cire de bougie au lieu de dégager une fumée noire âcre — permet de repérer instantanément les lots contaminés. Sans cela, vous achetez des sacs qui risquent de se déchirer après seulement trois déménagements.
- Incohérence de la tension des mailles : Une usine déclarant être conforme à la norme ASTM D5034 peut tout de même exploiter 20 machines à coudre, dont quatre ne répondent pas aux spécifications. Des tensiomètres portatifs, utilisés à mi-quart de travail sur des postes choisis au hasard, permettent de vérifier si la régularité du point noué double respecte vos tolérances de qualité avant le lancement de la production en série.
- Tests de charge statiques et dynamiques : Les usines certifiées pour la fabrication de sacs destinés à la grande distribution disposent rarement d’un testeur de cycles dynamiques. Exigez d’assister à un essai consistant à soulever et à laisser tomber une charge de 50 kg à 50 reprises — et non à un simple essai de traction statique — afin de simuler le geste d’un déménageur tirant violemment sur les poignées dans un escalier. Si elles ne peuvent pas vous en faire la démonstration, cela signifie que leurs sacs n’ont pas été validés pour les conditions réelles de la logistique.
Si vous ne procédez pas à un audit de l'usine, vous acceptez les conditions de prix FOB sans savoir si les marchandises quitteront un jour l'entrepôt en bon état. Une visite physique des lieux — en particulier de l'atelier de couture en milieu de poste, lorsque les opérateurs sont sous pression — permet de mettre au jour les goulots d'étranglement dans le flux de production et les raccourcis pris au niveau des matériaux, ce que l'approbation des échantillons seule ne permettra jamais de détecter. Dans le cadre de l'approvisionnement en sacs à usage intensif, un certificat prouve que vous avez posé les bonnes questions. Un audit sur site prouve que vous avez obtenu les bonnes réponses.
Préparation préalable à l'audit : documents, échantillons et communication
Des documents révèlent la réalité des usines avant même que vous ne montiez dans l'avion : demandez les données brutes, pas des résumés édulcorés.
Il m'est arrivé de me rendre à une réunion avec un fournisseur muni d'un certificat ASTM D5034 qui semblait irréprochable, pour finalement découvrir que le rapport de laboratoire datait de trois ans et que l'usine avait changé deux fois de fournisseur de polyester depuis lors. Un rapport d'essai n'a de valeur que s'il est lié au lot de matériau que vous allez réellement recevoir.
- Essai de traction sur tissu selon la norme ASTM D5034 : Demandez le rapport le plus récent, vérifiez qu'il mentionne une vitesse de traction de 300 mm/min et contrôlez la date. Si le rapport date de plus de 12 mois ou ne fait pas référence au tissu Oxford 600D ou au PP tissé que vous avez spécifié, considérez-le comme périmé.
- ISO 9001: Certification 2015 : N'acceptez pas le certificat affiché au mur. Demandez le calendrier des audits internes des deux derniers trimestres. Une usine incapable de présenter des registres des mesures correctives prises pour remédier aux défauts de couture ou à l'effilochage des tissus met en œuvre un programme de conformité purement formel, et non un véritable système qualité.
- Corrélation avec les résultats d'un laboratoire tiers : Si possible, comparez leur machine d'essai de traction interne à celle d'un laboratoire accrédité par l'ILAC. Un écart d'étalonnage en traction de 5 à 81 TP3T est courant sur les machines d'essai universelles chinoises vieillissantes ; une usine qui ne procède jamais à des vérifications croisées livrera des poignées de mauvaise qualité.
- Champ d'application matériel : Exigez un test de combustion en direct comparant un mélange de polypropylène et de polyester. Si l'usine refuse de prélever la matière première directement dans l'entrepôt en votre présence, partez du principe qu'elle cherche à dissimuler la présence de matière broyée.
- Portée de la couture : Apportez un tensiomètre portatif. Parcourez la ligne de production au milieu de la prise de service et mesurez la tension du fil sur au moins cinq machines choisies au hasard. Si la tension varie de plus de 20% d'un poste à l'autre, le lot échouera aux essais de charge dynamique.
- Portée de la capacité : Ne vous intéressez pas au rendement quotidien maximal ; demandez plutôt le rendement quotidien moyen sur les 90 derniers jours. Comparez ce chiffre au volume de votre commande et à votre délai de sécurité. Une usine qui annonce une capacité de 50 000 sacs par jour mais qui n’en expédie que 20 000 lors de son meilleur mois vous ment, à vos dépens.
- Champ d'application de la conformité : Intégrer une fonctionnalité de simulation de charges lourdes : l'usine doit démontrer qu'un sac de 50 kg peut subir 50 cycles sans que l'allongement des coutures ne dépasse 3 mm. De nombreux fournisseurs destinés au commerce de détail ne disposent tout simplement pas des gabarits nécessaires ; sans ceux-ci, vous prenez le risque de compromettre l'intégrité des poignées.
- La fiche technique doit indiquer le type de point et le nombre de points par pouce (SPI) : Ne les laissez pas indiquer simplement ‘ double couture ’. Précisez clairement : point noué selon la norme ISO 4915 n° 301, 8 à 10 points par pouce pour tous les points de fixation des poignées. Des spécifications vagues incitent à rogner sur la densité des points.
- Traçabilité des matériaux sur l'étiquette de l'échantillon : L'échantillon doit être accompagné d'un certificat indiquant le grammage exact (GSM) et la composition du tissu. Conservez cet échantillon ; lors du contrôle sur site, comparez-le aux rouleaux en vrac afin de détecter tout écart dans les caractéristiques du matériau en cours de production.
- Accord préalable sur les tolérances de qualité : Négociez une tolérance concernant le papier avant l'expédition des échantillons : pour 1 000 sacs, la longueur des poignées cousues ne doit pas présenter un écart supérieur à 2% et aucun fil ne doit dépasser 5 mm. Précisez-le dans le bon de commande — ne vous contentez pas d'une simple promesse verbale.
Les dérives de périmètre lors d’un audit d’usine sont un véritable gouffre budgétaire. Avant de me rendre dans une usine de sacs de transport robustes, je définis précisément ce que nous allons contrôler : la conformité du grammage du tissu (et pas seulement celle indiquée sur l’étiquette), la tension des coutures à double aiguille sur toutes les coutures porteuses, la capacité quotidienne réelle (et pas seulement le nombre de machines), ainsi que la documentation relative au respect des normes sociales. Sans périmètre défini, vous passerez quatre heures à discuter des codes Pantone et vous passerez à côté du convoyeur qui tombe en panne tous les mardis.
Les échantillons de pré-production ne sont pas une simple courtoisie : ils constituent votre contrat sous forme physique. J'exige la livraison de trois échantillons de pré-production identiques, conformes à la fiche technique que nous utiliserons pour la production, accompagnés d'une ventilation des prix FOB, du nom du tisserand et du numéro de lot de couleur. Si le processus de validation des échantillons prend plus de deux semaines, cela signifie que l'usine a du mal à aligner la production sur les échantillons.
Liste de contrôle pour l'inspection sur site : matériaux et chaîne de production
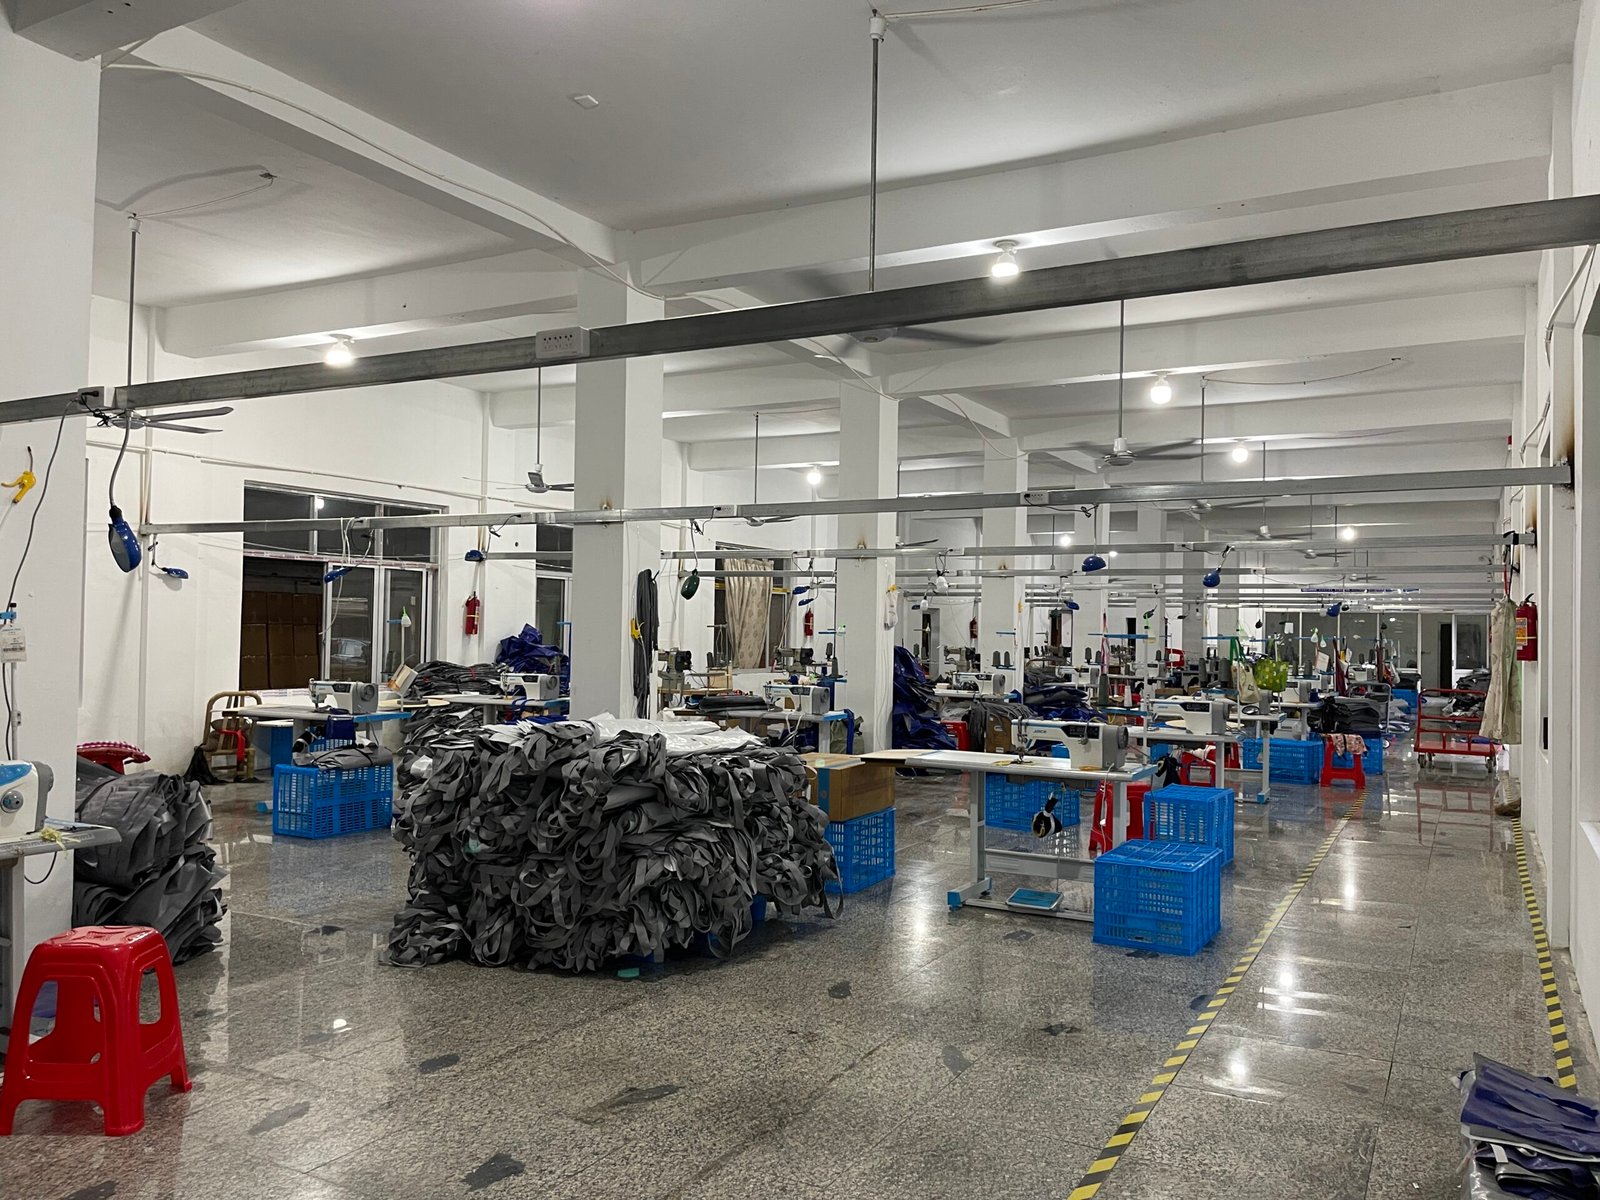
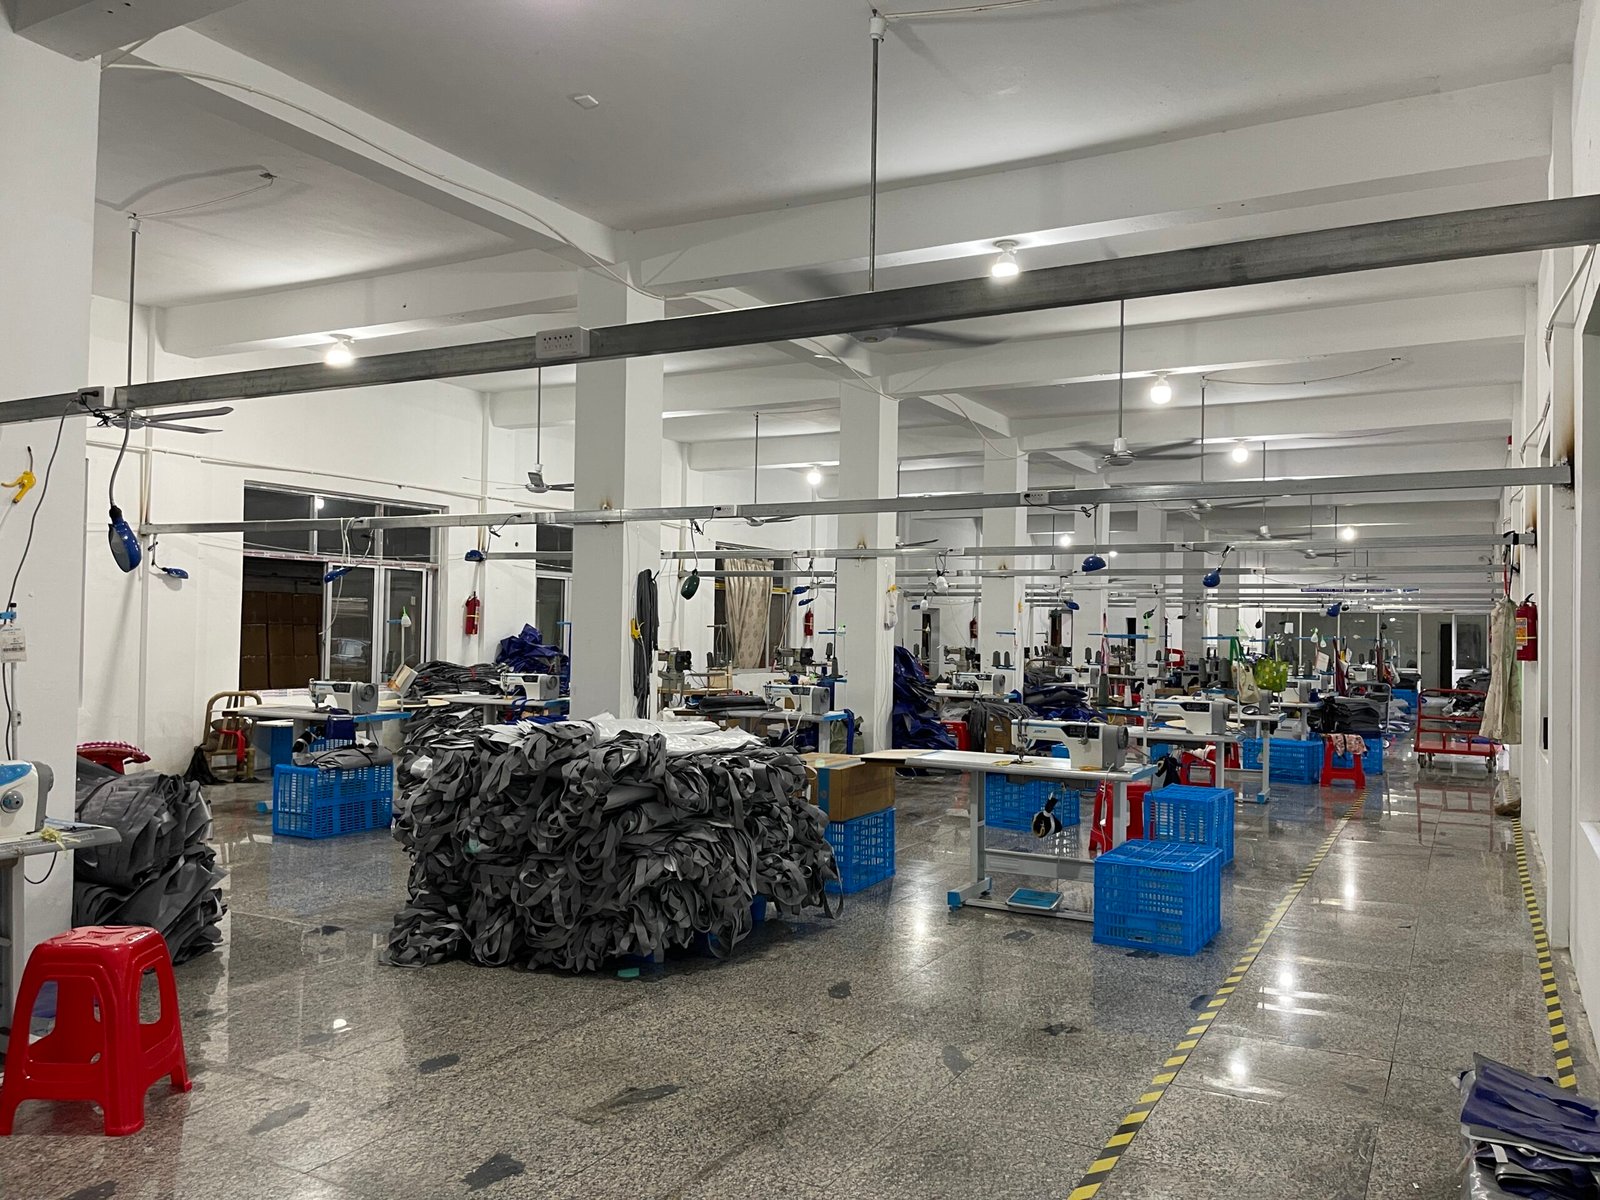
Allez faire un tour dans l'atelier à 14 h, et non à 9 h : c'est à ce moment-là que le rendement réel devient visible.
Une fiche technique peut affirmer n'importe quoi. C'est l'usine qui révèle la vérité. Lors d'un audit d'usine spécialisé dans les sacs de transport à usage intensif, je commence par l'entrepôt des matières premières, puis je passe à la couture, à l'impression et enfin à la capacité de production. À chaque étape, des contrôles spécifiques permettent de distinguer les fournisseurs capables de traiter une commande de 10 000 unités de ceux qui vous laisseront tomber avant même le troisième conteneur.
- Entrepôt de matières premières : Vérifiez le grammage (GSM) du tissu à l’aide d’une balance portable. Un tissu Oxford de 180 GSM qui semble fin au toucher correspond souvent à un grammage de 160 GSM ou moins : découpez un échantillon de 10 cm × 10 cm et pesez-le. Pour les allégations relatives à la teneur en matériaux recyclés, exigez des certificats d’usine spécifiques à chaque lot ; si l’usine ne peut pas les fournir, demandez un test de combustion en direct. Le véritable polypropylène fond et dégage une odeur de paraffine ; une fumée noire excessive ou des résidus durs indiquent la présence de charges ou de matière broyée provenant de lots rejetés.
- Stitching Floor: Check seam strength at the needle—not from a lab report but with a hand-held tension meter on a freshly sewn seam. A factory quoting ASTM D5034 compliance can still run inconsistent thread tension. Look at the double-stitch protocol: the two rows should be parallel, 3-5mm apart, with no skipped stitches. If the sewing line uses needles past the 8-hour change mark, you’ll see visible burrs on the point under a loupe; burred needles tear the fabric core and cause handle failures under dynamic load.
- Printing & Labeling: Color matching isn’t a monitor check—it’s a spectrophotometer reading against your approved physical swatch. For a heavy duty moving bag, the logo must survive a loaded fold test: print a panel, fill the bag to 70% of its rated load, then cycle it through 50 lifts. If the ink cracks or the label delaminates before 50 cycles, reject the batch. Most low-cost printers skip the adhesion promoter step on polypropylene—ask to see the primer station in action.
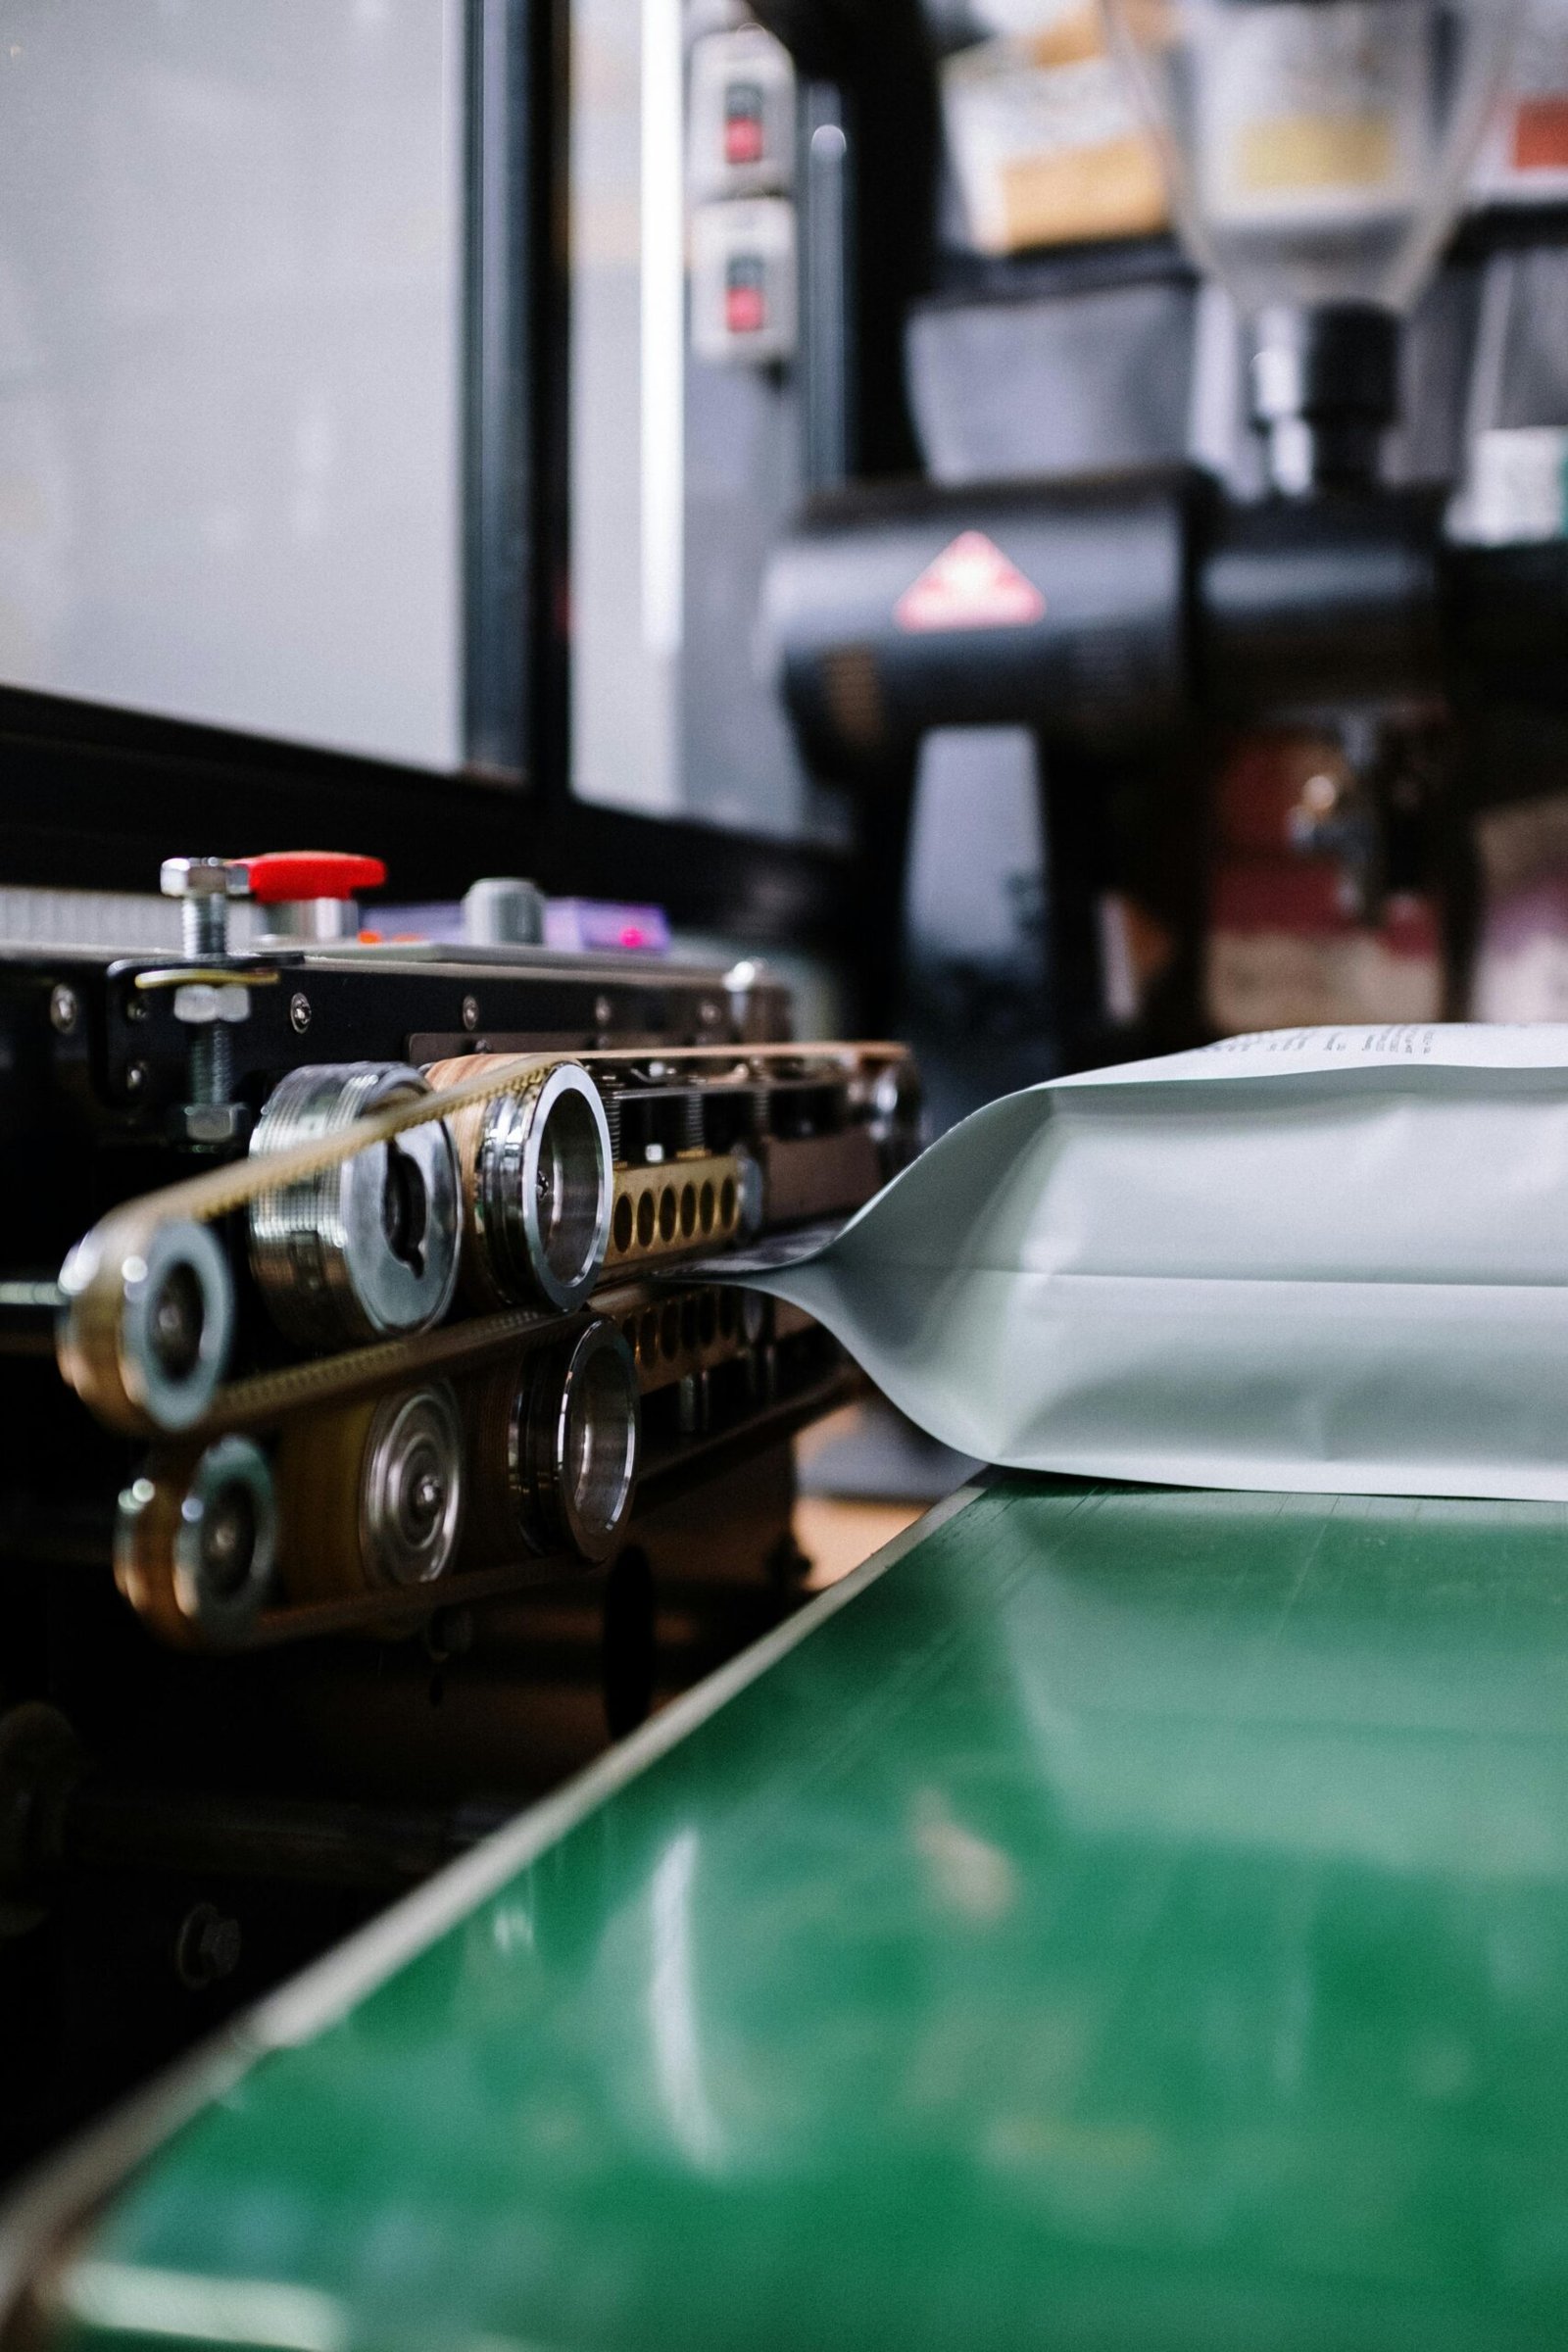
- Capacity & Machinery: Ignore quoted ‘maximum daily output.’ Audit actual throughput by counting finished bags during the floor walk and multiplying by shift hours. A factory with one automatic cutting line and no backup compressor is one motor failure away from missing your ship date. Check if the facility has a dedicated heavy-load testing jig—not just a static pull rig—capable of running a 50 kg load through 50 lift-and-drop cycles. Facilities that only make retail bags often lack this; their quality tolerance collapses under logistics-level stress.
During a supplier verification visit for a moving bag order, I once spotted reclaimed material pellets hidden behind new stock in the warehouse. The burn test exposed it in 30 seconds. That order would have started splitting at the bottom seams three months into warehouse rotation. The audit checklist isn’t about ticking boxes—it’s about seeing what the spec sheet omits.
| Area | Checkpoint | Standard | Audit Method | Red Flags |
|---|---|---|---|---|
| Raw Material Warehouse | Fabric Weight & Composition | GSM tolerance ±5% (e.g., 200 gsm Oxford); 100% virgin PP verified by burn test | On-site GSM cutter & scale, live burn test with melt/drip observation, lot traceability records | Rolls without mill certificates, regrind odor, GSM deviates >5%, refusal to demonstrate burn test |
| Recycled Content / Sustainability Claims | GRS 4.0 or equivalent chain-of-custody for recycled fibers; documented input percentage | Review transaction certificates, verify physical separation of recycled vs. virgin stock | Pre-consumer scrap passed as post-consumer, mixed bales without labeling, no mass-balance records | |
| Stitching Floor | Seam Construction & Stitch Protocol | Double lockstitch with 8–10 SPI; reinforced bar-tacks at handle attachments (≥3 cm width) | Hand-held tension meter on 5 random machines, stitch gauge, pull-test on in-line samples | Single-needle chainstitch on load-bearing seams, skipped stitches, missing back-tacks |
| Needle & Thread Calibration | Needle size #18–#21 for 600D+ fabrics; bonded nylon thread (≥210 denier); needle change log every 8 hours | Inspect needle logbooks, check needle eyes for burrs, review thread tension settings at mid-shift | Mixed thread brands on one line, bent needles in use, no schedule for preventive needle replacement | |
| Printing & Labeling | Color Accuracy & Logo Durability | Pantone delta E ≤2.0; logo withstands 50-cycle dynamic load of 50 kg without peeling or cracking | Spectrophotometer reading on 3 production samples, visual inspection after loaded drop-test | Ink rub-off in dry state, visible color shift across batches, water-based ink on outdoor-use bags |
| Capacity & Machinery | Daily Output & Bottleneck Visibility | Published daily capacity of ≥5,000 units per shift; automated cutting/hemming lines with ≥1 backup motor per cell | Audit at mid-shift (2–4 PM), count actual pieces/hour at bottleneck station, review last 4-week production logs | Staged morning demonstrations, no redundant power supply, single cutter serving all lines |
| Heavy-Load Testing Rig Availability | Dynamic cycle tester capable of 50 kg load for 50+ cycles; records force-deflection curves | Request live demonstration with a filled bag; verify machine calibration certificate | Static pull test only, no in-house rig (relying on third-party), max load capacity <50 kg |
Quality Control & Testing Protocols to Witness
No live 50 kg cycle test?
I’ve seen too many logistics buyers accept a test report without ever watching the actual test. Certificates are easy to print. The real question is whether the factory can replicate claimed strength on a random bag from the line, not a pre-conditioned sample. Demand to witness burst and tear resistance on their own equipment, and bring a hand-held tension meter to spot-check thread consistency. If they hesitate, you have your answer.
- Live Burst Test: Ask to see a Mullen Burst Tester (ASTM D3786) on woven PP fabric. Record the reading. For 200–250 GSM Oxford fabric used in heavy-duty moving bags, typical burst should exceed 900 kPa. Any bag that pops below 700 kPa under live conditions indicates recycled filler or inconsistent yarn quality.
- Tear Resistance: Demand an Elmendorf Tear Test (ASTM D1424) on a seam sample, not just raw fabric. The handle attachment point is where 80% of field failures occur. A reading below 25 N for woven PP or 30 N for laminated Oxford means the handle will tear out under a 30 kg load after repeated lifting.
- Dynamic Load Cycle: This is non-negotiable. Most factories only do static pull tests. Insist on a custom jig that lifts and drops a 50 kg bag 50 times. Watch for stitch elongation or handle detachment after cycle 30. If they don’t have this jig, they’ve never validated a bag for moving-duty use.
- Thread Tension Spot Check: Walk the stitching floor with a hand-held tension meter. Check the needle thread tension on three random lockstitch machines. A variance over 15% between stations means the factory is not calibrating thread tension daily. This is the hidden cause of inconsistent seam strength, even if the fabric passes the lab.
- Sampling Protocol: Select at least 20 bags per batch from different cartons, not top-layer boxes. Cut open sealed cartons yourself. Factory staff will try to guide you to ‘audit samples’ — politely refuse and pick blind.
- Defect Log Review: Request the defect tracking system records for the last 90 days. Look for raw scrap rates above 2% in cutting and stitching rejects above 1.5%. If data is only on paper with no trend analysis, their ‘quality system’ is theater.
- Corrective Action Records: Ask to see one Closed CAPA (Corrective and Preventive Action) report from the last month. It should trace a real defect (e.g., handle stitching skipped on 15 bags in Batch #2026-112), show root cause analysis, and document verified rework. No such record means defects are buried, not fixed.
- Red Flag Inventory: Check the quarantine area. If rejected material sits without identification or is being re-ground near the raw material bins, material substitution is active. Insist on a burn test of random fabric scraps to confirm polypropylene content and exclude recycled contamination.
Batch consistency separates a supplier who cares from one who ships whatever the line produces. Ask to pull random samples from the finished goods inventory of the last three production runs — not the same batch, not the same day. Measure fabric GSM with a portable cutter and scale on the spot. Check stitch count per inch with a simple pick glass. If the GSM varies more than 10 g/m² between batches, or the SPI drops below 7 in any sample, the factory’s internal QC cannot hold a tolerance. This is how you catch material dilution before it reaches your container.

Post-Audit Evaluation: Scoring the Factory
A passing audit isn’t a green light—it’s raw material for a negotiation.
I stood in a warehouse in Rotterdam two years ago, staring at 12,000 heavy-duty moving bags that were supposed to ship to a logistics client in Frankfurt the next morning. The pre-production sample had passed with flying colors. The mass production run? The GSM of the Oxford fabric was 15% lighter than the approved sample, and the stitching tension was so loose you could pull the double-lockstitch apart with your thumbs. That was a $50,000 lesson in why the post-audit evaluation matters more than the on-site walkthrough itself. The real work starts when you leave the factory floor and sit down with the scorecard.
You walk a factory for three hours and you see machines, fabric rolls, and busy operators. But what you actually observed was a snapshot curated for your visit. The post-audit evaluation is where you separate the performance from the theater. You need to map what you saw against a red-flag checklist that has nothing to do with the nice lunch the factory owner bought you.
- Material Substitution Risk: Check the raw material warehouse inventory tags against the incoming inspection records. I often find rolls of 600D Oxford fabric sitting next to unbranded 420D stock. Ask for full batch traceability from yarn source to finished roll. If the factory hesitates, push for a live burn test on a random swatch from the cutting table—pure polypropylene burns differently than recycled filler blends, and a factory recycling rejected batch material into new production will flinch at this request.
- Untrained or Rotated Inspectors: Look at the corrective action log from the past six months. If the same three inspectors signed off on every batch and there are zero defect entries, someone is pencil-whipping the forms. A healthy QC system has variance. Probe whether the inline inspectors are dedicated to the bag line or rotated from the garment department this morning. A brand-new inspector who cannot tell 10 stitches per inch from 8 stitches per inch is a latent liability.
- Rushed Production Timelines: During the audit, the floor manager likely quoted you a daily output of 5,000 units. But ask to see the last three production daily reports and compare the figures from mid-shift, not the morning setup shift. Many stitching floors hide the real bottleneck in the afternoon when operators fatigue and needle calibration drifts. If the factory tries to compress a 25-day run into 18 days to meet your deadline, the double-stitch is the first thing that gets sacrificed.
- Warranty Duration: If the audit revealed minor GSM variance or inconsistent seam strength, lock in an 18-month warranty instead of the standard 12-month window. The added margin protection typically costs the factory nothing upfront but anchors them to their quality claims.
- Quality Tolerance on Replacement Rate: Negotiate a 2% defect allowance cap within the warranty period, with a penalty of 110% replacement cost above that threshold. This converts a vague quality promise into a measurable financial obligation. Factories that push back hard on any replacement cap are often the ones that know their internal reinspection rate is already above 5%.
- FOB Pricing Adjustment Clauses: Use adverse audit findings—such as a lack of heavy-load testing jigs that simulate a 50 kg load over 50 cycles—to anchor a discount or a deferred payment schedule. A factory that only demonstrates a static pull test instead of a dynamic fatigue test has not proven real-world durability. You should not pay full FOB pricing for unproven load capacity. Tie the final 10% payment to passing a third-party fatigue test on the first production batch.
One item that does not appear on standard audit templates is thread tension consistency. A factory flashing a valid ASTM D5034 certificate can still churn out bags that fail after 15 cycles under a 50 kg load because the sewing machine tension drifted during the shift. When I audit a sewing floor, I bring a hand-held tension meter and spot-check three machines halfway through the shift. A reading that varies by more than 15% from the morning calibration tells me the QC team is sleeping, and your bag handle stitch failure test results are about to get expensive.
This brings us to the cost-quality balance. You are not scoring a factory to pass or fail them like a driver’s exam. You are collecting leverage to negotiate commercial terms that protect your margin. If the lab shows a burst strength of 280 PSI against your contracted 300 PSI, do not immediately kill the order—pivot the conversation to an extended warranty. A factory that is confident in their process will extend the standard 6-month warranty on stitch and fabric to 12 months. A factory that hesitates knows something about their material sourcing they are not telling you.
The factories that earn my long-term business are not the ones with spotless checklists. They are the ones who openly shared a corrective action record from six months ago and walked me through exactly how they re-engineered the needle calibration schedule to fix a recurring stitch skip problem. That level of transparency is rare, and it is worth more than a flawless ASTM report.
Here is the decision framework I use before signing off on any supplier. Open your notebook and ask the factory manager these three questions before you walk out the door: 1. ‘Show me the material batch certificate for the roll sitting on cutting table four, and match it to the spec sheet you sent last month.’ 2. ‘Will you go on record that your standard needle replacement frequency is every 4 hours of run time, and can I observe the next change?’ 3. ‘If we run a 50-cycle fatigue test on the first 100 bags off the line and 5% fail, do we stop production for root cause analysis, or do you adjust the tension and keep shipping?’ If the answers are evasive, you have your score. If the answers are specific, uncomfortable, and measured, you have a partner.
2026 Supplier Verification Checklist (Downloadable PDF)
If a factory can’t demo a 50‑kg cyclic load test on their own jig, walk—no matter the price.
You already know the pain: a pre‑production sample that looks perfect, then a container of 15,000 units where seams split the first month. That $50K order you fought to get approved? Written off. This checklist isn’t generic—it’s the same one I’ve used after audits in 12 countries, calibrated for heavy‑duty moving bags where stitching, fabric, and handles must survive real abuse.
- 1. Material Traceability & Burn Test: Don’t just accept mill certs. Insist on a live burn test of raw fabric—polypropylene (PP) burns with a waxy drip and faint petroleum odor; polyester melts into a hard bead. If the supplier mixes regrind or rejected batch material, the flame behavior changes. Document batch traceability from the extruder through the weaving/coating stage.
- 2. Pre‑Production Sample Lock‑Down: Agree that the signed‑off PP sample is the Golden Standard. No mass production until the factory replicates it within ±5% color tolerance (check with portable spectrophotometer) and identical stitching pattern. Any deviation triggers a new sample round—at their cost. Clarify FOB pricing implications: does sample approval include tooling amortization or not?
- 3. Stitching Floor Audit at 2:00 PM: Morning demos are staged. Walk the stitching floor mid‑afternoon. Watch actual throughput, not the speed‑up for visitors. Check thread tension with a handheld meter; ASTM D5034‑compliant factories can still have tension drift that creates 30% weaker seams. Look for double‑lockstitch protocol on handles and stress points—single stitching there is a red flag.
- 4. Heavy‑Load Cyclic Testing Jig (Not Just Static Pull): Many factories certify retail bags but lack a jig for moving‑bag abuse. Demand to see a jig that simulates 50 kg loaded inside the bag and cycles it through lifting, carrying, and dropping—50 full cycles. Measure elongation and seam integrity after cycles. A static pull test alone guarantees nothing in real‑world logistics.
- 5. Batch Consistency Sampling: Pull 3 random bags from the last 3 finished production runs (different days, different shifts). Measure fabric GSM, stitch density (minimum 10 stitches per 5 cm for heavy‑duty), and handle pull strength. If GSM varies by more than 5% between samples, their material control is broken.
- 6. Print & Logo Durability Under Load: A logo that cracks when the bag is stretched to capacity is a brand fail. Request a filled‑bag flex test: stuff the bag to rated capacity, then manually twist and squeeze the printed area 20 times. If ink adhesion fails, the print process isn’t suitable for moving bags. Also verify Pantone match before bulk.
- 7. Quality Tolerance & AQL Agreement: Define acceptance quality limits before the order. For heavy‑duty moving bags, I set AQL 2.5 for major defects (stitch skips, open seams) and AQL 0 for critical (handle detachment). Anything stricter without a documented QC system is theatre.
- 8. Capacity Verification & Backup Equipment: Ask for the production schedule of the three preceding weeks. Verify daily output isn’t exceeding machine uptime capacity. A factory without at least one backup stitching line is a single point of failure for your 3,000‑unit order with hard deadline.
- 9. Defect Tracking & Corrective Action Records: Audit their reject log—not just a sanitized summary. Look at how recurring handle‑stitch failures were handled. If there’s no root‑cause analysis or the answer is ‘we changed the thread,’ that factory doesn’t prevent problems—it ships them.
- 10. Final Commercial Guardrails: Confirm sample approval is linked to payment milestones. Ensure your contract states that any post‑approval material substitution voids the batch without recourse—and that your inspector can hold shipment at FOB port until corrective action is verified.
Conclusion
A proper factory audit verifies raw material integrity, stitching consistency, and true capacity—but experienced buyers know that the inspection report alone does not protect a deal. The last 10% is locking your audit data into the purchase contract: define your FOB pricing terms up front to eliminate freight surprises, detail the exact sample approval that production must match, and set a write-in quality tolerance that reflects what your customers will actually accept.
Download the full 2026 Supplier Verification Checklist and check every line against your current supplier’s FOB quote, their sample approval records, and the quality tolerance they are willing to guarantee. Align those documents and you catch the gap between promise and delivery before a container ever leaves the dock.
Questions fréquemment posées
Que dois-je vérifier avant de me rendre dans une usine de sacs ?
Verify raw test reports and certifications like ASTM D5034 and ISO 9001 first. That data, not shiny marketing sheets, uncovers the factory’s real quality baseline. Confirm the test reports are dated within the last 6 months.
Comment repérer les problèmes liés à la qualité des matériaux lors d'un audit ?
Vérifiez dans l'entrepôt des matières premières que le grammage (GSM) et la teneur en matières recyclées du tissu correspondent à votre fiche technique ; tout écart à ce niveau mettrait en péril l'ensemble de la commande. Exigez un échantillon des rouleaux à leur réception et comparez les étiquettes sur place.
What’s the best way to evaluate stitching strength on-site?
Witness live seam strength testing using a tensile tester, or pull-test seams manually. If they are using uncalibrated needles or single stitches where double-stitch was spec’d, that’s a red flag. Confirm needle change logs to verify calibration frequency.
What’s the biggest red flag in a heavy-duty bag factory audit?
Les substitutions de matériaux en entrepôt constituent le signal d'alerte le plus grave. Si le grammage (GSM) du tissu reçu est inférieur à celui de l'échantillon de pré-production approuvé, c'est tout le lot de production qui est compromis. Vérifiez les registres de réception des matières premières pour les trois derniers cycles de production.
0 commentaires