


Cuando hay que hacer llegar 100 000 bolsas a 60 bancos de alimentos en 90 días
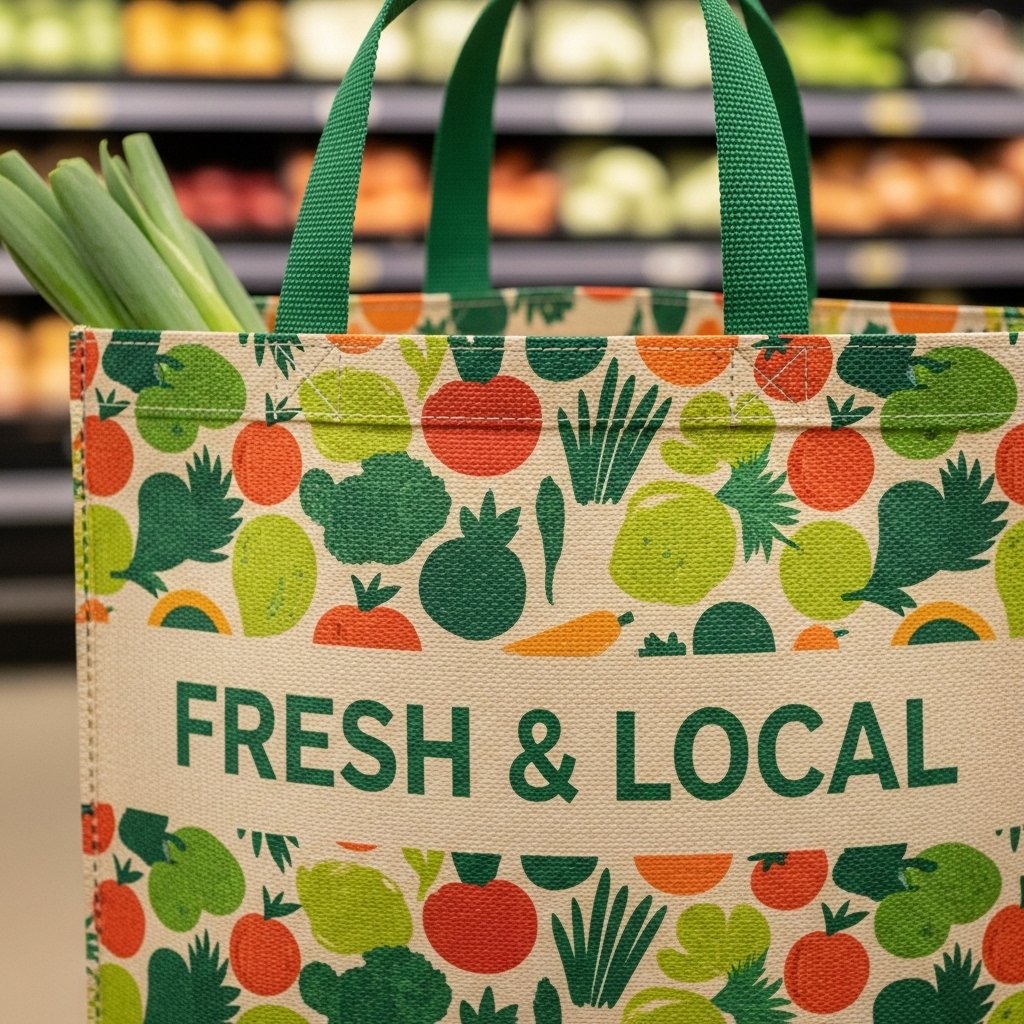
Una red regional de bancos de alimentos se enfrentó a un problema logístico con el que la mayoría de las empresas comerciales nunca se topan: distribuir 100 000 bolsas reutilizables para donaciones entre 60 centros de distribución repartidos por 12 estados de EE. UU. —en un plazo de 90 días— con un presupuesto propio de una organización sin ánimo de lucro. Cada bolsa debía contener un surtido estandarizado de alimentos, llevar la imagen de marca de la red y resistir el uso repetido por parte de los beneficiarios, que la reutilizarían para la compra semanal.
Este caso práctico detalla cómo el equipo de compras seleccionó, personalizó y distribuyó las bolsas, y qué pueden aprender los compradores comerciales de este proceso a la hora de gestionar un pedido de bolsas a gran escala, desde el presupuesto hasta la entrega final.
El reto de las compras: especificaciones de las organizaciones sin ánimo de lucro, volumen comercial
Los requisitos del banco de alimentos parecían sencillos sobre el papel, pero generaban tensión en cada decisión relacionada con el abastecimiento:
- Cantidad: 100 000 unidades: una cantidad lo suficientemente grande como para aplicar precios de fábrica, pero demasiado grande para el transporte aéreo
- Cronología: 90 días desde la orden de compra hasta la primera entrega en los bancos de alimentos
- Presupuesto: Menos de $1,80 por unidad, incluyendo la personalización y el transporte nacional
- Durabilidad: Un mínimo de 50 ciclos de uso (los destinatarios las reutilizarían para hacer la compra)
- Cumplimiento normativo: Tintas que cumplen con la normativa CPSIA para bolsas en las que puedan transportarse alimentos para niños
- Imagen de marca: Logotipo a todo color por un lado y mensaje sobre educación nutricional por el otro
El director de compras ya había adquirido bolsas de tela promocionales anteriormente, pero nunca a esta escala ni con un requisito de durabilidad. En los pedidos anteriores se había utilizado un PP no tejido fino que se rompía tras entre 5 y 8 usos. Esta vez, las bolsas tenían que durar.
Selección de materiales: Por qué el PP laminado tejido se impuso al lienzo y al no tejido
El equipo evaluó tres materiales:
| Material | Coste unitario (100 000 unidades) | Utiliza Cycles | Calidad de impresión | Peso |
|---|---|---|---|---|
| PP no tejido | $0.45 | 5-8 | Bien | 60 g/m² |
| Lona (12 oz) | $3.20 | 200+ | Excelente | 340 g/m² |
| PP laminado tejido | $1.35 | 50-80 | Excelente (laminado) | 120 g/m² |
El PP laminado tejido resultó ser la opción ideal: lo suficientemente resistente para más de 50 ciclos, lo suficientemente asequible para el presupuesto de $1,80 (a $1,35 por unidad, incluida la impresión), y la capa de laminación permitió la impresión fotográfica a todo color tanto del logotipo como del mensaje nutricional. El lienzo superó el presupuesto en 78%. El tejido no tejido no superó la prueba de durabilidad.
Selección de fábricas: auditoría BSCI y capacidad de producción
El banco de alimentos exigía una fábrica con cumplimiento social verificado: los consejos de administración de las organizaciones sin ánimo de lucro examinan minuciosamente la ética de la cadena de suministro. El equipo de compras preseleccionó tres fábricas y seleccionó una basándose en:
- Informe de auditoría de la BSCI (calificación B o superior) — verificado por una empresa de inspección independiente
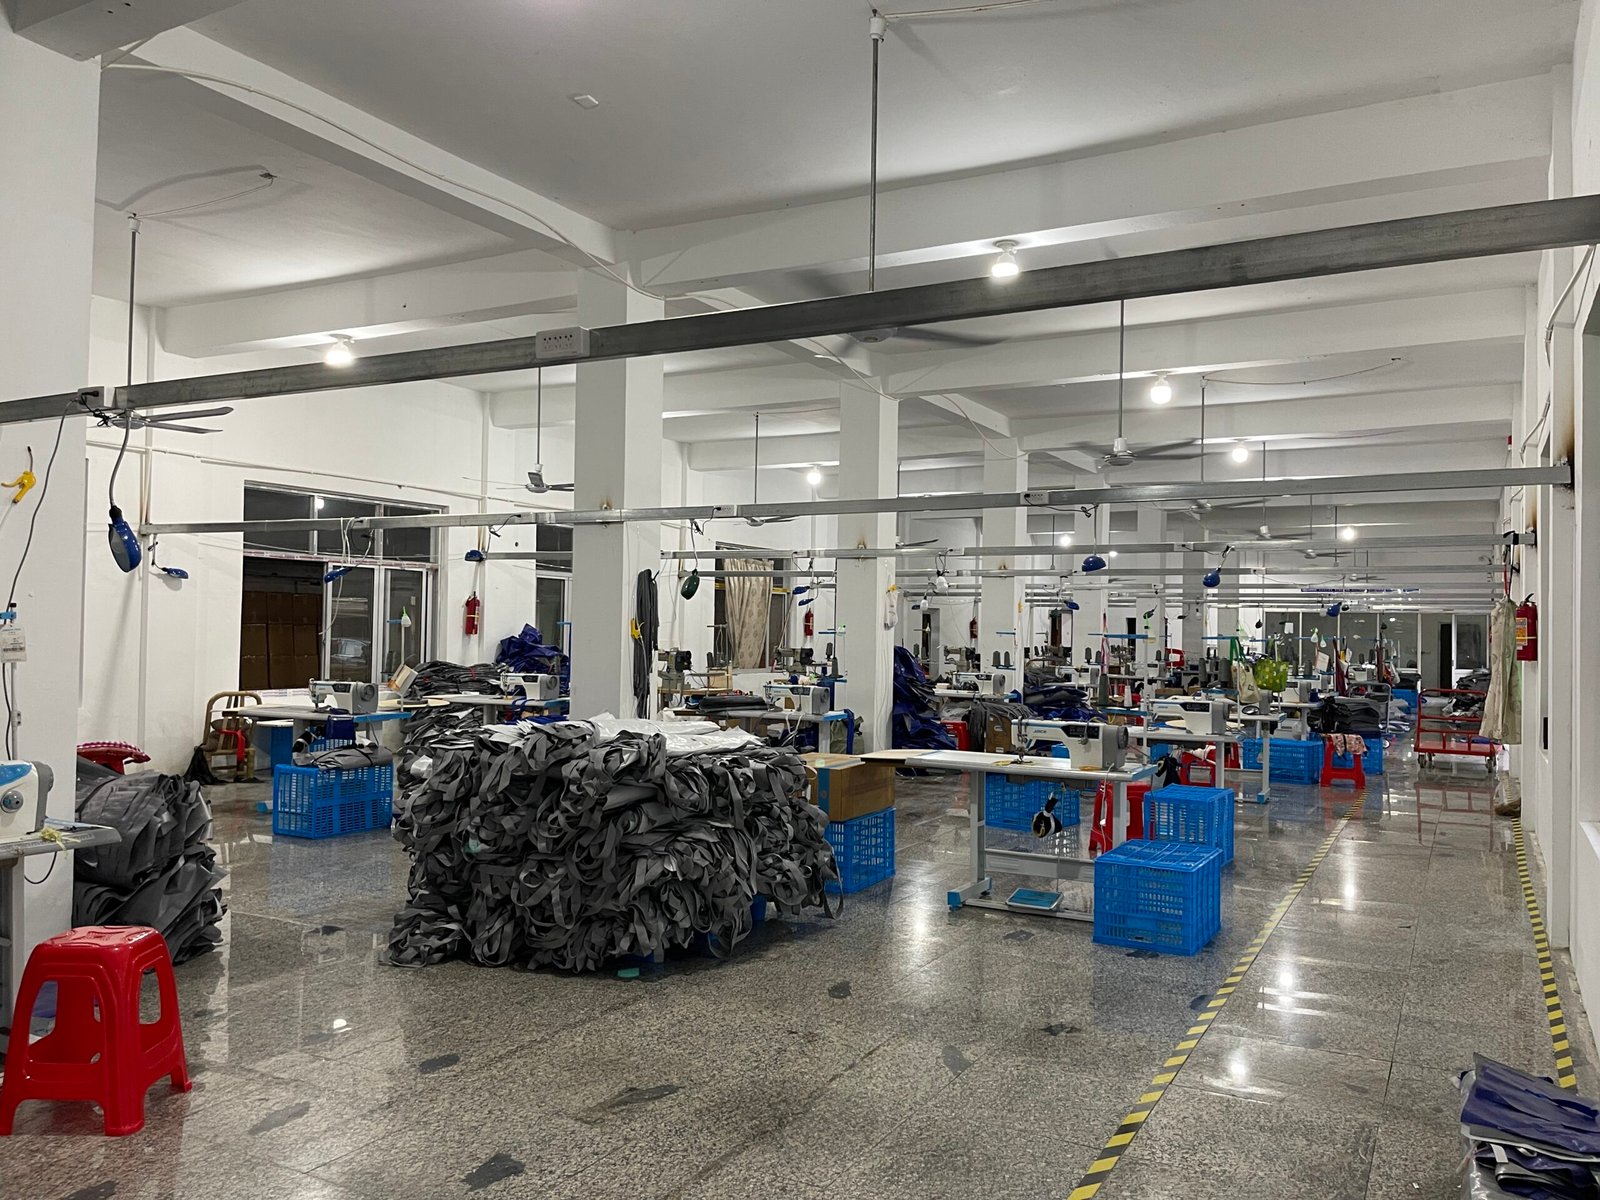
- Capacidad de producción: 15 000 unidades a la semana: la fábrica se comprometió a fabricar las 100 000 unidades en un plazo de 5 semanas
- Impresión interna: La laminación y la impresión se realizan en un mismo lugar, lo que evita las diferencias de calidad entre los subcontratistas
- Experiencia en exportación: La fábrica ya había realizado envíos a organizaciones sin ánimo de lucro de EE. UU. anteriormente y conocía la documentación necesaria para cumplir con la CPSIA.
La fábrica ofreció un precio de $1,35 por unidad FOB, con un anticipo de 30% y el pago del saldo de 70% contra copia del conocimiento de embarque —condiciones habituales para un pedido de este volumen—. El equipo financiero del banco de alimentos aprobó la estructura de pago, ya que el pago del saldo estaba supeditado a que la inspección previa al envío se superara con éxito.
Producción y control de calidad: la inspección previa al envío que salvó el pedido
En la marca de producción 60%, el inspector externo detectó un problema: 12% de bolsas tenían las asas desalineadas; el punto de fijación estaba descentrado 15 mm, lo que, aunque no afectaba a su funcionamiento, se veía claramente torcido. El responsable de marca del banco de alimentos rechazó el lote.
La fábrica corrigió la alineación de la plantilla, volvió a fabricar las unidades afectadas y superó la nueva inspección ocho días después. Este retraso supuso un aumento del coste de $0,03 por unidad (mano de obra de reelaboración), pero evitó que 12 000 bolsas defectuosas entraran en la cadena de distribución.
Para los compradores que gestionan pedidos de bolsas a gran escala, la lección es clara: una lista de comprobación para proveedores con una inspección obligatoria a mitad de la producción detecta los problemas cuando aún se pueden solucionar en fábrica, y no después de que el contenedor llegue a tu almacén.
Si tu organización adquiere bolsas a gran escala, Echa un vistazo a nuestra gama de bolsos y envíanos tus especificaciones: se aplica el mismo rigor en materia de inspección y logística, tanto si pides 1.000 como 100.000 unidades.
Transporte y distribución: LCL a 4 centros regionales y, a continuación, LTL a 60 bancos de alimentos
The 100,000 bags weighed approximately 12,000 kg and packed into 48 CBM — too large for air freight, too time-sensitive for the slowest ocean service. The logistics plan:
- Ocean freight (LCL): Shanghai to Los Angeles, 18-day transit. The shipment was booked as less-than-container-load because the food bank didn’t have a full container’s worth of product — but at 48 CBM, they nearly filled one.
- Despacho de aduanas: Pre-filed documentation cleared in 24 hours. The bags were classified under HTS 4202.92 (bags with outer surface of textile materials), duty rate 17.6% — but the food bank qualified for a duty exemption as a 501(c)(3) organization importing charitable distribution supplies.
- Domestic freight: Four LTL shipments from the LA warehouse to regional distribution hubs in Chicago, Atlanta, Dallas, and Newark. Each hub served 15 pantries within their state network.
- Last-mile delivery: Pantry volunteers picked up bags from regional hubs. No door-to-door delivery — the food bank’s model relies on recipient pickup at pantry locations.

The Numbers: Final Cost Breakdown
| Cost Component | Total | Per Unit |
|---|---|---|
| Factory production (100K units) | $135,000 | $1.35 |
| Ocean freight (LCL, 48 CBM) | $6,720 | $0.067 |
| Customs brokerage + ISF filing | $850 | $0.009 |
| Domestic LTL (4 shipments) | $4,200 | $0.042 |
| Third-party inspection (2 visits) | $1,800 | $0.018 |
| Rework (handle alignment correction) | $3,000 | $0.03 |
| Total landed cost | $151,570 | $1.516 |
Final per-unit cost: $1.52 — well within the $1.80 budget. The food bank had room to absorb the rework cost and still come in under budget.
Lessons for Commercial Bag Buyers
This food bank case study demonstrates principles that apply to any large-scale bag procurement:
- Material selection drives total cost of ownership. The cheapest unit price (non-woven at $0.45) would have failed within 8 uses. Woven laminated PP at $1.35 delivered 10x the lifespan at 3x the cost — a better cost-per-use ratio.
- Mid-production inspection catches expensive problems early. The handle alignment issue cost $3,000 to fix at the factory. If discovered after delivery, the rework or replacement cost would have been $15,000+ including return shipping.
- Payment terms protect both parties. The 30/70 structure with balance against B/L copy gave the food bank leverage to ensure quality before final payment.
- Logistics planning determines the real landed cost. Factory price was 89% of total cost. The remaining 11% — freight, customs, inspection, domestic delivery — was planned and budgeted separately.
Whether you’re sourcing reusable totes for a retail chain or donation bags for a nonprofit network, the sourcing principles remain the same: define durability requirements first, then match material and factory to those requirements — not to the lowest unit price.
Preguntas frecuentes
¿Qué material es el más adecuado para las bolsas reutilizables de donaciones?
El polipropileno laminado tejido ofrece el mejor equilibrio entre durabilidad (50-80 ciclos de uso), calidad de impresión (impresión fotográfica a todo color) y coste ($1-2 por unidad en un pedido de 100 000 unidades). El lienzo dura más, pero cuesta entre 2 y 3 veces más. El PP no tejido es el más barato, pero solo dura entre 5 y 8 ciclos.
¿Cuánto tiempo se tarda en fabricar 100 000 bolsas personalizadas?
Con una fábrica con una capacidad de 15 000 unidades por semana, la producción tarda entre 5 y 6 semanas, incluyendo la toma de muestras, la aprobación y la inspección durante la producción. Hay que añadir entre 3 y 4 semanas para el transporte marítimo y los trámites aduaneros. Plazo total desde la orden de compra hasta la entrega: entre 9 y 10 semanas.
¿Pueden las organizaciones sin ánimo de lucro beneficiarse de exenciones arancelarias en la importación de bolsas?
Yes. US 501(c)(3) organizations importing goods for charitable distribution can qualify for duty exemptions under specific HTS provisions. You’ll need to file the exemption documentation with your customs broker before the shipment arrives. Not all bag types qualify — work with your broker to confirm eligibility.
¿Cuáles son las condiciones de pago habituales para los pedidos de sacos grandes?
The industry standard for orders over 50,000 units is 30% deposit with 70% balance against copy of bill of lading. This protects the buyer because the majority of payment is only released after the goods are manufactured and shipped. Learn more about payment terms for China bag orders.
0 comentarios